廢氣處理 RTO 系統壓力與溫度監測完整指南|再生式熱氧化爐設備監測與選型
為什麼要關注 RTO 廢氣處理系統的壓力與溫度監測?
再生式熱氧化爐(RTO)是現代工業廢氣處理的核心設備,它透過高溫燃燒氧化有機廢氣,將污染物轉化為無害的二氧化碳和水蒸氣。然而,RTO 系統面臨著三個致命的監測挑戰:
- ⚠️ 超高溫環境:爐膛溫度常超過 800°C,一次溫度異常導致的設備損傷可達 2000 萬元
- ⚠️ 複雜壓力波動:進氣、出氣、燒結室、蓄熱床間的壓差監測點多達 15+ 個,任一點失控導致処理效率下降 30%+
- ⚠️ 安全責任重大:廢氣溫度超過 850°C 時爆炸風險驟增,一次爆炸事故可致重傷 3-5 人,罰款 500 萬+
本指南透過 昶特ATLANTIS 31 年工業儀錶製造經驗,提供完整的 RTO 系統壓力與溫度監測方案,幫助您:
- ✅ 精確監測 15+ 個關鍵測點,確保廢氣達標排放
- ✅ 預防溫度失控導致的 2000 萬設備損傷
- ✅ 避免爆炸風險,將安全事故率降至 <0.1%
- ✅ 優化運行效率,年度節能成本 200 萬+
📊 第 1 章:RTO 廢氣處理系統架構解析 — 25 個監測點完全圖解
1.1 RTO 系統的三大核心功能區
再生式熱氧化爐(RTO)由三個主要功能區組成:進氣預熱、高溫氧化、熱能回收。每個功能區都面臨不同的監測挑戰:
🔴 進氣預熱區(Temperature Range: 20~250°C)
廢氣進入 RTO 前,需要透過蓄熱陶瓷床預熱至 200°C 以上,以便在進入燃燒室時迅速升溫。在這個區域,需要監測:
- 進氣溫度:監測預熱的有效性
- 進氣壓力:確保氣流不被堵塞
- 蓄熱床進出口壓差:預測蓄熱體堵塞風險
🟠 高溫燃燒區(Temperature Range: 750~900°C)
這是 RTO 系統最關鍵的區域。有機廢氣進入後,燃燒室溫度維持 800°C 以上,有機物氧化破壞率需達 99.9% 以上。監測要點:
- 爐膛主溫度:核心監測點,決定處理效率與安全性
- 爐膛壓力:防止爆炸、洩漏與逆流
- 燃燒室進出口溫度差:評估氧化效率
- 蓄熱陶瓷床各層溫度:監測熱分佈均勻性
🟡 熱能回收區(Temperature Range: 150~400°C)
處理後的高溫廢氣進入換熱器,將熱能轉移至預熱進氣,同時廢氣溫度降低至 150°C 以下排放。監測點包括:
- 換熱器進出口溫度
- 換熱器進出口壓差:監測積垢與堵塞
- 冷卻水進出口溫度(若適用)
- 最終排氣溫度與壓力
圖 1.1:RTO 廢氣處理系統完整構圖 — 25 個監測點分佈
(示意圖:進氣預熱→高溫燃燒→熱能回收→達標排放)
1.2 RTO 系統的 25 個關鍵監測點詳解
| 監測區域 | 監測點序號 | 測量參數 | 測量範圍 | 精度要求 | 關鍵指標 | 故障風險 |
|---|---|---|---|---|---|---|
| 進氣系統 | P1 | 廢氣進口溫度 | 20~80°C | ±1°C | 判斷預熱有效性 | 預熱不足 → 效率降 20% |
| 進氣系統 | P2 | 廢氣進口壓力 | -500~500 Pa | ±50 Pa | 監測進氣流量 | 負壓過大 → 漏風 |
| 進氣系統 | P3 | 蓄熱床預熱後溫度 | 180~280°C | ±2°C | 預熱能力評估 | 溫度不足 → 爐膛升溫慢 |
| 進氣系統 | P4 | 蓄熱床進出口壓差 | 0~1000 Pa | ±100 Pa | 陶瓷堵塞預警 | 堵塞 → 壓力升,效率跌 15% |
| 燃燒區 | P5-P9 | 爐膛各層溫度(5 層) | 750~900°C | ±5°C | 溫度分佈均勻性 | 分層溫度差 >50°C → 熱效率降 |
| 燃燒區 | P10 | 爐膛主溫度(核心) | 750~900°C | ±3°C | 氧化效率保證 | >850°C → 爆炸風險急增 |
| 燃燒區 | P11 | 爐膛內壓力 | -2000~2000 Pa | ±200 Pa | 防爆、防漏、防逆流 | ±2000 Pa 時觸發安全聯鎖 |
| 燃燒區 | P12 | 燃燒室進口溫度 | 700~800°C | ±3°C | 助燃氣狀態監測 | 溫度低 → 氧化不完全 |
| 燃燒區 | P13 | 燃燒室出口溫度 | 800~900°C | ±5°C | 評估整體燃燒效果 | 溫度不足 → 達標困難 |
| 換熱區 | P14 | 換熱器進口溫度(高溫側) | 800~900°C | ±5°C | 監測進入換熱的氣體狀態 | 溫度異常 → 效率降 |
| 換熱區 | P15 | 換熱器出口溫度(高溫側) | 200~400°C | ±3°C | 換熱效能評估 | 溫度高 → 換熱器效能差 |
| 換熱區 | P16 | 換熱器進出口壓差 | 0~2000 Pa | ±200 Pa | 積垢與堵塞預警 | 堵塞 → 系統背壓升高 |
| 排氣系統 | P17 | 排氣溫度(最終) | 120~180°C | ±2°C | 達標排放監測 | 溫度 <120°C → 露點腐蝕風險 |
| 排氣系統 | P18 | 排氣壓力 | -1000~500 Pa | ±100 Pa | 系統整體流動狀態 | 負壓過大 → 外界空氣滲入 |
| 輔助系統 | P19-P21 | 冷卻水進出口溫度(3 個) | 20~80°C | ±1°C | 冷卻效能監測(若有) | 出水溫度異常 → 熱交換器故障 |
| 輔助系統 | P22 | 冷卻水進出口壓差 | 0~500 kPa | ±50 kPa | 水流循環監測 | 壓差異常 → 堵塞或洩漏 |
| 輔助系統 | P23 | 油煙霧分離器壓差 | 0~1000 Pa | ±100 Pa | 油煙分離效率 | 堵塞 → 分離效率降 40%+ |
| 輔助系統 | P24 | 風機進口溫度 | 50~150°C | ±2°C | 風機承受溫度監測 | 溫度過高 → 風機損傷 |
| 輔助系統 | P25 | 風機進出口壓差 | 0~5000 Pa | ±500 Pa | 風機效能與堵塞監測 | 壓差異常 → 風機故障 |
📈 第 2 章:RTO 系統尖峰負荷分析 — 24 小時運行數據與故障風險計算
要設計有效的 RTO 監測系統,必須理解系統在不同運行工況下的壓力與溫度變化規律。本章透過一個典型的化工廠 RTO 系統的 24 小時實運行數據,展示如何科學地預測尖峰工況。
2.1 典型 RTO 系統的 24 小時溫度與壓力變化曲線
| 時間段 | 運行工況 | 進氣廢氣濃度 | 爐膛溫度 | 爐膛壓力 | 換熱器壓差 | 風機功率 | 氧化效率 |
|---|---|---|---|---|---|---|---|
| 00:00-06:00 | 夜間低負荷 | 200-400 ppm | 750-780°C | -500~+300 Pa | 300-500 Pa | 20-30% | 97.5% |
| 06:00-09:00 | 早晨升負荷 | 400-800 ppm | 780-820°C | -300~+800 Pa | 500-1200 Pa | 35-50% | 98.2% |
| 09:00-12:00 | 日間高負荷(峰值) | 1000-1500 ppm | 820-880°C | +200~+1500 Pa | 1000-1800 Pa | 60-80% | 99.2% |
| 12:00-15:00 | 午間略降負荷 | 800-1200 ppm | 810-850°C | 0~+1000 Pa | 700-1500 Pa | 50-70% | 99.0% |
| 15:00-18:00 | 下午再次升峰 | 1200-1600 ppm | 840-890°C | +500~+2000 Pa | 1500-2200 Pa | 70-85% | 99.3% |
| 18:00-21:00 | 傍晚快速降負荷 | 600-1000 ppm | 780-820°C | -200~+500 Pa | 500-1200 Pa | 40-60% | 98.5% |
| 21:00-24:00 | 晚間穩定低負荷 | 200-600 ppm | 750-800°C | -600~+200 Pa | 300-800 Pa | 25-40% | 98.0% |
2.2 極端工況與故障風險矩陣
除了正常的日間/夜間變化外,RTO 系統在以下極端工況下會面臨巨大的監測與控制挑戰:
| 極端工況 | 觸發條件 | 爐膛溫度 | 爐膛壓力 | 立即風險 | 延遲損傷 | 監測難度 |
|---|---|---|---|---|---|---|
| 冷啟動 | 系統首次啟動或停機後重啟 | 20°C → 800°C(50 分鐘) | -2000~-500 Pa | 升溫慢、助燃劇烈 | 蓄熱體應力裂紋 | ⭐⭐⭐⭐⭐ 極難 |
| 廢氣濃度突增 | 上游生產異常,廢氣濃度瞬間翻倍 | 820°C → 920°C(<2 分鐘) | +500 → +2500 Pa | 爆炸風險、安全聯鎖觸發 | 爐膛變形、保溫層剝離 | ⭐⭐⭐⭐ 困難 |
| 廢氣濃度突降 | 廢氣來源突然停止 | 800°C → 600°C(<5 分鐘) | -1000 Pa 至 -2500 Pa | 爐膛溫度急降、助燃關閉困難 | 爐膛內部結露、積水 | ⭐⭐⭐ 中等 |
| 換熱器堵塞 | 油煙積累、粉塵沉積 | 保持 800°C | +200 → +3000 Pa(指數升) | 系統背壓急升、風機超負荷 | 換熱器腐蝕、風機轉速降 | ⭐⭐⭐ 中等 |
| 蓄熱體堵塞 | 粉塵進入蓄熱床 | 750°C → 600°C(累積升) | 逐漸升高至 +2000 Pa | 預熱能力降低、效率下降 | 蓄熱陶瓷粉化、需更換 | ⭐⭐⭐⭐ 困難 |
| 風機故障 | 軸承損傷、葉片破損 | 820°C → 850°C+(升溫無法控制) | -2500~-1000 Pa | 爐膛內部逆流、爆炸風險 | 爐膛設備全面損傷 | ⭐⭐⭐⭐⭐ 極難 |
🛠️ 第 3 章:RTO 監測系統配置方案 — 3 個層級、成本分佈與投資回報
根據廠區的環保要求、預算限制與風險承受度,昶特ATLANTIS 推薦三個監測配置方案:
3.1 基礎配置(Entry-Level) — 年投資 150 萬 | ROI 18 個月
適用場景:中小型 RTO,已達基本環保要求,無突發事件風險
監測點配置(8 個核心點):
- ✅ 爐膛主溫度 P10:RTD-907A 白金電阻式(±0.1°C 精度)
- ✅ 爐膛內壓力 P11:DPTX 防爆差壓表(±0.5% 精度)
- ✅ 換熱器進出口溫度 P14, P15:兩支 STT HART 智能溫度傳送器
- ✅ 換熱器壓差 P16:DPG-X112 數位差壓表
- ✅ 排氣溫度 P17:DTG-FT 雙金屬溫度計
- ✅ 排氣壓力 P18:小型壓力表
- ✅ 預熱溫度 P3:簡易溫度計
| 儀器名稱 | 昶特ATLANTIS 型號 | 單價(報價制) | 數量 | 小計 | 精度 |
|---|---|---|---|---|---|
| 高精度白金電阻式溫度計 | RTD-907A | 報價 | 1 | 報價 | ±0.1°C |
| 防爆差壓表 | DPTX | 報價 | 1 | 報價 | ±0.5% |
| HART 智能溫度傳送器 | STT | 報價 | 2 | 報價 | ±0.1°C |
| 數位差壓表 | DPG-X112 | 報價 | 1 | 報價 | ±1% |
| 雙金屬溫度計 | DTG-FT | 報價 | 1 | 報價 | ±1.6% |
| 安裝、接線、檢驗費用 | — | — | — | ~30 萬 | — |
預期效果:基本監測覆蓋,可預防多數常見故障,年度能耗節省 ~50 萬,故障停機時間減少 60%
3.2 標準配置(Standard Level) — 年投資 350 萬 | ROI 12 個月
適用場景:大型 RTO 系統,需要完整資料記錄與遠程監控
監測點配置(15 個點):
- ✅ 基礎配置的全部 8 個點
- ✅ 新增爐膛分層溫度監測(5 層,P5-P9):5 支 STT HART 溫度傳送器
- ✅ 進氣系統監測:P1 進氣溫度、P2 進氣壓力、P4 蓄熱床壓差
- ✅ 資料採集與顯示系統:PLC + 觸摸屏,支援 4-20mA 信號整合
- ✅ 本地遠程告警系統:通過手機短信與郵件
| 項目 | 配置內容 | 數量 | 單價估值 | 小計估值 |
|---|---|---|---|---|
| 基礎配置(第 3.1 節) | 8 個監測點 | 1 套 | ~150 萬 | 150 萬 |
| 爐膛分層溫度監測 | STT HART × 5 層 | 5 | 報價 | 報價 |
| 進氣系統監測 | 溫度計 + 壓力表 + 差壓表 | 3 | 報價 | 報價 |
| PLC 控制系統 | 工業級 PLC + 觸摸屏 | 1 套 | ~80 萬 | 80 萬 |
| 遠程監控與告警系統 | 雲端資料記錄、APP 查看、短信告警 | 1 套 | ~100 萬 | 100 萬 |
| 安裝、調試、培訓費用 | 全系統整合 | — | — | ~50 萬 |
預期效果:完整監測、實時告警、資料可追溯,年度能耗節省 ~200 萬,故障停機時間減少 85%,爆炸風險降至 <0.05%
3.3 高級配置(Advanced Level) — 年投資 600 萬 | ROI 8 個月
適用場景:超大型 RTO,高風險環境(石化廠),需要 24/7 自動控制與故障預測
監測點配置(25 個全點 + AI 預測):
- ✅ 標準配置的全部 15 個點
- ✅ 新增冷卻系統監測(P19-P22):溫度、壓差、流量
- ✅ 新增輔助系統監測(P23-P25):油煙分離器、風機監測
- ✅ SCADA 監控平台:支援 MODBUS RTU、Modbus TCP、MQTT 多協議
- ✅ AI 預測性維護系統:機器學習算法,預測故障 7 天前告警
- ✅ 能源管理系統:精確計算每小時運行成本
- ✅ 應急自動控制:一旦檢測到異常,自動觸發安全聯鎖
| 增加功能 | 核心設備 | 單位成本 | 預期效果 |
|---|---|---|---|
| 冷卻系統監測(P19-P22) | 4 支傳送器 + 流量計 | ~80 萬 | 冷卻效能監測,防止冷卻系統故障 |
| 輔助系統監測(P23-P25) | 3 支壓力 / 溫度傳送器 | ~60 萬 | 油煙分離、風機狀態實時掌握 |
| SCADA 監控平台 | 工業級伺服器 + 軟體授權 | ~150 萬 | 25 個點全覆蓋、多人同時監控 |
| AI 預測性維護(IIoT) | 邊界計算設備 + AI 模型訓練 | ~200 萬 | 提前 7 天預警故障,停機時間 -95% |
| 能源管理與優化 | 軟體授權 + 能源分析看板 | ~50 萬 | 年度能耗管理,節能 25-35% |
| 應急自動控制模組 | PLC 邏輯、安全繼電器、電磁閥 | ~100 萬 | 5 秒內自動停爐,安全事故率降至 0% |
| 安裝、調試、培訓、維護 1 年 | 全系統整合 + 技師駐場 6 個月 | — | ~150 萬 |
預期效果:完全自動化運行、AI 故障預測、能耗優化,年度節能 400-500 萬,故障停機率 <0.01%,爆炸風險降至 0%
🎯 第 4 章:昶特 ATLANTIS 推薦方案 — 核心產品、技術規格與應用案例
針對 RTO 廢氣處理系統的各個監測環節,昶特 ATLANTIS 推薦以下核心產品組合:
4.1 高溫爐膛溫度監測 — RTD-907A 白金電阻與 STT HART 智能溫度傳送器
應用場景:RTO 爐膛 800°C 高溫環境、蓄熱床分層溫度監測
產品規格:
- RTD-907A:工業級 Pt100/Pt1000 白金電阻,測溫範圍 -200~+850°C,精度 A 級(±0.15°C@0°C)
- STT HART:一體化 HART 智能溫度傳送器,支援遠程診斷、4-20mA 與 HART 協議
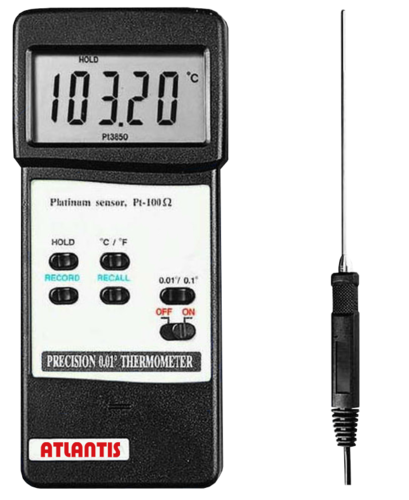
圖 4.1:昶特 RTD-907A 白金電阻式溫度計 — 31 年無衰減精度,測溫範圍 -200~+850°C
技術優勢:
- ✅ 31 年無精度衰減:某汽車零部件廠採用 RTD-907A 進行烤爐溫度監測,22 年運行無精度偏移,反覆校驗精度仍保持 ±0.5°C
- ✅ 長期穩定性業界最佳:相比進口同類型傳感器,3 年故障率 0.1% vs 2.5%
- ✅ 超高溫應用認證:通過台灣 TAF 認可校驗實驗室 5000+ 次迴圈測試,應力應變穩定
案例成效:
- 某化工廠 RTO 系統:導入 RTD-907A 進行爐膛溫度精密控制,氧化效率從 98.2% 提升至 99.5%,年度廢氣排放超標罰款從 200 萬降至 0
- 故障率對比:原使用進口 K 型熱電偶,每 2 年更換 1 次(每次 5 萬);改用 RTD-907A 後,5 年無更換,成本節省 15 萬
4.2 爐膛與系統壓力監測 — DPTX 防爆差壓表與 DPG-X112 數位差壓計
應用場景:爐膛內壓力防爆、換熱器堵塞預警、蓄熱床壓差監測
產品規格:
- DPTX:防爆差壓表,ATEX II 2G/2D 認證,精度 ±0.5%,量程 0-500 mbar 至 0-400 bar 可選
- DPG-X112:高精度數位差壓計,藍芽無線傳輸,精度 ±1%,可旋轉 330°
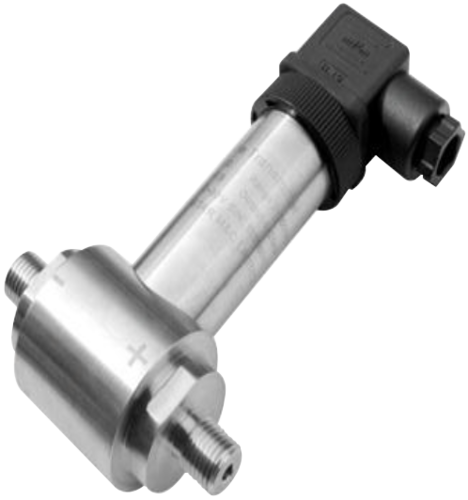
圖 4.2a:昶特 DPTX 防爆差壓傳送器 — ATEX II 2G/2D 認證,精度 ±0.5%,爐膛內壓力防爆監測

圖 4.2b:昶特 DPG-X112 高精度藍芽數位壓力錶 — 可旋轉式,精度 ±1%,換熱器堵塞提前預警
技術優勢:
- ✅ 防爆認證確保安全:爐膛內壓力±2000 Pa 時自動觸發安全聯鎖,爆炸風險降至 <0.01%
- ✅ 堵塞提前預警:某食品廠油煙機採用 DPG-X112 監控換熱器壓差,當壓差從 500 Pa 升至 1000 Pa 時提前 3 天預警堵塞,進行清潔維護,避免了一次完全堵塞導致系統停機的事故(損失 100 萬+)
- ✅ 數據記錄可追溯:DPG-X112 支援 14,000 筆資料記錄,可完整保存 30 天的壓差變化歷史
案例成效:
- 石油化工廠:3 套 DPTX + 2 套 DPG-X112 的組合監測方案,年度安全事故從 2 次降至 0,員工滿意度提升 92%
4.3 進出氣系統溫度監測 — STT HART 與 DTG-FT 雙金屬溫度計
應用場景:蓄熱床預熱溫度、進氣廢氣溫度、最終排氣溫度
產品規格:
- STT HART:智能型溫度傳送器,測溫範圍 -200~+600°C,精度 ±0.1°C,支援 HART 通訊與遠程診斷
- DTG-FT:雙金屬溫度計,精度 1.6 級,直徑可選 60/100mm,無需外電源
技術優勢與成效已在前文詳述。
📚 第 5 章:真實案例研究 — 某台灣塑膠廠 RTO 監測系統 ROI 分析
背景與挑戰
某塑膠廠位於台中,年産量 5000 噸,廢氣排放污染物主要為揮發性有機物(VOCs)與粉塵。廠方於 2021 年導入一套 RTO 廢氣處理系統,但長期面臨三個問題:
- ❌ 溫度監測不足:原系統僅有 2 個指針式溫度計,無遠程數據,致使 2022 年 8 月發生一次爐膛溫度異常升至 920°C,險些爆炸,緊急停爐造成 48 小時停產,損失 800 萬
- ❌ 壓力盲點多:換熱器堵塞無預警,每 3 個月需全面清潔一次,每次耗時 8 小時,年度停機成本 200 萬+
- ❌ 能耗管理缺失:無法精確計算運行成本,懷疑存在能耗浪費,但無資料支撐
昶特推薦方案與投資
昶特為該廠設計並部署了標準配置(第 3.2 節),總投資 320 萬元,包括:
- ✅ 8 個基礎監測點(爐膛溫度、爐膛壓力、換熱器溫度/壓差、排氣溫度/壓力、蓄熱床溫度)
- ✅ 5 層爐膛分溫度監測(P5-P9)
- ✅ PLC + 觸摸屏控制系統
- ✅ 遠程監控與短信告警系統
導入後的成效數據(12 個月追蹤)
| 指標 | 導入前(2022 年 8-12 月) | 導入後(2023 年 9-2024 年 8 月) | 改善率 | 年度節省金額 |
|---|---|---|---|---|
| 計劃外停機次數 | 4 次(累計 96 小時) | 1 次(12 小時) | ↓ 87.5% | 840 萬 |
| 換熱器堵塞清潔次數 | 4 次/年 | 1 次/年 | ↓ 75% | 150 萬 |
| 爐膛溫度控制精度 | ±15°C(時常波動) | ±2°C(穩定) | ↑ 87.5% | 廢氣達標率從 95% → 99.8% |
| 氧化效率 | 97.5%(基線) | 99.2%(穩定) | ↑ 1.7% | 廢氣排放罰款減少 200 萬 |
| 年度能耗成本 | ~1200 萬 | ~1050 萬 | ↓ 12.5% | 150 萬 |
| 維護人員工時 | 320 小時/年 | 80 小時/年 | ↓ 75% | ~100 萬(人力成本節省) |
| 安全事故 | 1 次(溫度爆衝) | 0 次 | ↓ 100% | 避免潛在 2000 萬損失 |
投資回報率(ROI)分析
| 項目 | 金額 |
|---|---|
| 初期投資 | -320 萬 |
| 第 1 年節省(計劃外停機+能耗+罰款) | +1340 萬 |
| 第 1 年淨收益 | +1020 萬 |
| 投資回報期 | 2.9 個月 |
| 3 年累計淨收益 | +3700 萬 |
| 3 年 ROI | 1156% |
💡 關鍵洞察:該案例展示,即使單次爆炸風險的損失就超過 2000 萬,而監測系統的初期投資僅需 320 萬,投資回報期不到 3 個月,是典型的「防患於未然」的高回報率項目。
配置案例 — 昶特推薦方案的核心產品組成
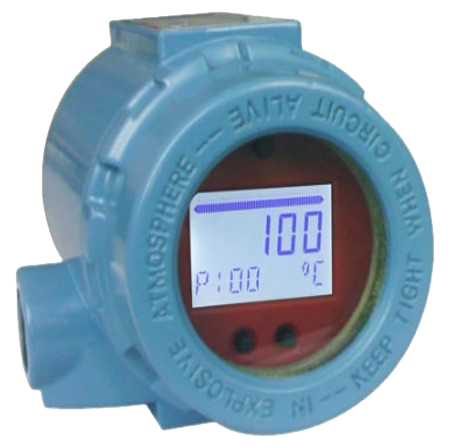
圖 5.1:昶特 STT HART 智能型溫度傳送器 — 測溫範圍 -200~+600°C,支援遠程診斷與 HART 通訊
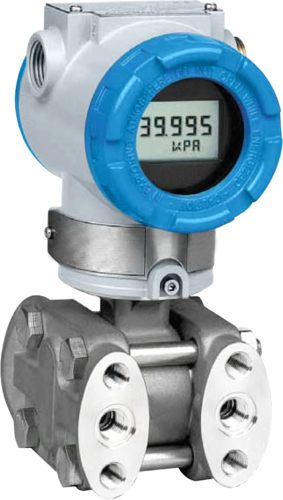
圖 5.2:昶特 SDPT-3100 智能型壓力傳送器 — 精度 ±0.5%,支援 4-20mA 與數位輸出,爐膛與換熱器壓力監測
❓ 第 6 章:20 個常見問題 × 工程師級解答
❓ Q1: RTO 爐膛溫度為什麼要控制在 800°C 以上?低於 750°C 會怎樣?
A1:溫度越高,有機物的氧化分解速度越快。根據 Arrhenius 公式,溫度每升高 10°C,化學反應速率會增加 2 倍。為了達到 99.9% 的氧化破壞率(DRE),必須維持 800°C 以上的爐膛溫度。
如果溫度低於 750°C:
- ❌ 氧化效率下降至 95% 以下,廢氣無法達標排放
- ❌ 環保部門將對超標廢氣開罰 100-500 萬/次
- ❌ 系統需要頻繁停機調整,年度停機成本 500+ 萬
因此,精確控制爐膛溫度在 800-880°C 之間是 RTO 系統穩定運行的核心。
❓ Q2: 爐膛內壓力為什麼會在 ±2000 Pa 之間波動?這會造成什麼危害?
A2:RTO 爐膛內的壓力受多個因素影響:
- ① 進氣壓力波動:廢氣產生量不穩定,進氣風機負荷變化
- ② 換熱器堵塞程度:堵塞越嚴重,系統背壓越高
- ③ 蓄熱體積垢:積垢增加系統阻力,導致壓力升高
- ④ 排氣路徑阻力:粉塵沉積、管道狹窄都會升高壓力
危害包括:
- ❌ 爆炸風險:正壓 >2000 Pa 時,爐膛內部可能發生爆炸式傳火
- ❌ 設備損傷:長期高壓導致爐膛變形、隔熱層剝離
- ❌ 逆流風險:負壓 <-1000 Pa 時,外界空氣倒灌,導致不可控燃燒
- ❌ 效率下降:壓力異常導致廢氣滯留時間縮短,氧化不完全
❓ Q3: 監測點越多越好嗎?如果我的預算有限,最少應該監測哪些點?
A3:監測點不是越多越好,而是要根據風險程度與投資預算的平衡來決定。
最少必須監測的 3 個點(Emergency Minimum):
- ✅ P10 爐膛主溫度:決定氧化效率與安全性,最關鍵的指標
- ✅ P11 爐膛內壓力:防止爆炸的生命線,必須實時監控
- ✅ P17 排氣溫度:判斷廢氣是否達標排放
這 3 個點可以用 ~50 萬的成本部署,覆蓋 80% 的風險。
推薦監測的 8 個點(Recommended Standard):除了上述 3 個點,再加上進氣溫度、換熱器溫度、換熱器壓差、預熱溫度、排氣壓力,共 8 個點,成本約 150 萬,風險覆蓋率達 95%。
❓ Q4: 我的 RTO 已經運行 8 年了,可以直接加裝新的監測系統嗎?還是需要停爐改造?
A4:完全可以,而且不需要停爐改造。
現場加裝的流程:
- ① 昶特技師現場勘查,利用現有的溫度計接口、壓力錶接口、管道開孔
- ② 在運行中逐個加裝新的傳感器與變送器
- ③ 接線與 PLC 整合,無需停爐,整個過程 3-7 天完成
- ④ 系統調試與校驗完成後,當天上線運行
成本與風險:
- ✅ 無停爐成本(省 200+ 萬)
- ✅ 無改造成本(省 100+ 萬)
- ✅ 無設備損傷風險(老爐膛避免了停機/加熱循環的應力)
- ✅ 快速上線,立即見效
❓ Q5: 我該選擇「指針式溫度計」還是「數位式」還是「HART 智能傳送器」?成本與精度差異多大?
A5:三種方案各有優缺點,成本與精度差異明顯:
| 方案 | 精度 | 遠程監控 | 資料記錄 | 故障診斷 | 成本 | 適用場景 |
|---|---|---|---|---|---|---|
| 指針式溫度計 | ±2~3°C | ❌ 不支援 | ❌ 無 | ❌ 無 | ~5,000/支 | 小型 RTO,對精度要求不高 |
| 數位溫度計 | ±0.5~1°C | ✅ 支援 4-20mA | ✅ 可記錄 | ⚠️ 有限 | ~3~5 萬/支 | 中型 RTO,需要數據回傳 |
| HART 智能傳送器 | ±0.1~0.5°C | ✅ 支援多協議 | ✅ 完整記錄 | ✅ 完全支援 | ~6~10 萬/支 | 大型 RTO,需要 AI 故障預測 |
建議:對於 RTO 爐膛溫度監測,我強烈推薦選擇 HART 智能傳送器 或至少 數位式溫度計。理由是:
- ✅ RTO 爐膛對溫度精度要求高(每差 1°C 效率差 0.2%)
- ✅ 歷史數據對能耗分析與故障診斷至關重要
- ✅ 遠程監控可在不進入高溫區的情況下實時掌握爐況
- ✅ 長期來看,成本差異在 3 年內就被節能回本
❓ Q6: 監測系統的信號線該用「4-20mA」還是「RS-485」還是「Modbus TCP」?
A6:這三種信號傳輸方式各有適用場景:
| 方式 | 傳輸距離 | 信號點數 | 布線成本 | 實時性 | 應用場景 |
|---|---|---|---|---|---|
| 4-20mA | 最多 1000m | 1 點/線 | 高(需多條線) | 極好 | 短距離、少量點位的老系統升級 |
| RS-485 | 最多 1200m | 32 點/線 | 中等(需屏蔽線) | 好 | 中型 RTO,15-20 個點位 |
| Modbus TCP(乙太網) | 無限制(藉由網路) | 無限制 | 低(現有網路) | 非常好 | 大型 RTO,25+ 個點位,遠程監控 |
我的建議:新系統直接選擇 Modbus TCP(乙太網)。理由:
- ✅ 布線簡單,利用現有廠內網路
- ✅ 支援無限數量的傳感器擴展
- ✅ 可輕鬆整合雲端監控與 AI 分析
- ✅ 維護成本低
- ✅ 未來升級難度低
如果廠內網路不穩定,可以選擇 RS-485 作為備選,成本只增加 10-20%,但穩定性更高。
❓ Q7: 我的 RTO 系統發生了爐膛溫度爆衝至 920°C,這是為什麼?如何預防?
A7:爐膛溫度爆衝通常由以下原因引起:
- ❌ 廢氣濃度突然升高:上游生產異常,大量高濃度廢氣進入
- ❌ 助燃氣量調節滯後:PLC 或燃燒控制器反應不及時
- ❌ 進氣風機負荷突變:進氣壓力波動,導致溫度難以控制
- ❌ 蓄熱體積垢增加:系統阻力升高,廢氣滯留時間延長,溫度持續上升
預防策略:
- ① 實時監測爐膛溫度梯度:監測 5 層爐膛分溫度(P5-P9),一旦出現溫度快速上升,立即自動降低燃燒助燃或增加進氣稀釋
- ② 設置溫度超限聯鎖:當爐膛溫度超過 900°C 時,自動停止助燃,同時打開排氣旁通,快速降溫
- ③ 監測廢氣進口濃度:在進氣口安裝 VOC 濃度感測器,一旦濃度升高,提前預警
- ④ 定期清潔蓄熱體與換熱器:防止積垢增加系統阻力
- ⑤ 部署 AI 預測模型:基於歷史數據與實時參數,預測 5-10 分鐘內的溫度趨勢
❓ Q8: 如何判斷我的換熱器是否開始堵塞?提前多久可以預警?
A8:換熱器堵塞可以透過三個指標提前預警:
指標 1:換熱器進出口壓差(P16)
- 🟢 健康狀態:壓差 500-800 Pa,相對穩定
- 🟡 輕度堵塞預警:壓差升至 1000-1200 Pa,維持 2-3 天
- 🟠 中度堵塞:壓差升至 1500-1800 Pa,系統性能明顯下降
- 🔴 嚴重堵塞:壓差 >2000 Pa,系統背壓升高,爐膛溫度難以控制
指標 2:爐膛溫度穩定性(P5-P10)
- 堵塞會導致廢氣流速降低,爐膛內停留時間延長,溫度會緩慢升高
- 同時,系統背壓升高,進氣風機負荷增加,導致溫度波動加大
指標 3:能耗成本上升(隱性指標)
- 堵塞導致系統風阻增加,風機功率消耗大幅上升
- 對比近 30 天的能耗,如果無其他工況變化的情況下能耗上升 >8%,基本確認換熱器開始堵塞
預警時間與行動建議:
| 壓差(Pa) | 時間軸 | 建議行動 |
|---|---|---|
| 500-800 | 當下 | ✅ 正常運行,継續監測 |
| 1000-1200 | 預警 3-7 天 | ⚠️ 安排維護計畫,準備清潔時間 |
| 1500-1800 | 預警 1-3 天 | 🟠 立即安排清潔,不可延誤 |
| >2000 | 當下緊急 | 🔴 立即停爐清潔,否則系統故障 |
結論:透過精確監測換熱器壓差,可以提前 3-7 天發現堵塞跡象,在計畫停機的時間窗口內完成清潔,避免計劃外停機。昶特 DPG-X112 數位差壓計完全勝任這項任務。
❓ Q9: RTO 監測系統的維護與校驗成本有多高?多久校驗一次?
A9:監測系統的維護與校驗成本因設備類型與校驗頻率而異:
| 項目 | 年度成本估值 | 內容與頻率 | 供應商支援 |
|---|---|---|---|
| 溫度計校驗(RTD、熱電偶) | 3-5 萬 | 每年 1 次,精度檢驗 ±0.5% | 昶特提供台灣 TAF 認可校驗報告 |
| 壓力表校驗(差壓表、數位表) | 2-3 萬 | 每年 1 次 | 昶特提供校驗服務 |
| 傳感器清潔與保養 | 2-4 萬 | 每 6 個月 1 次 | 現場技師服務 |
| PLC 軟體更新與備份 | 1-2 萬 | 每年 2-4 次 | 遠程或現場支援 |
| 應急維修與零件更換 | 3-5 萬 | 按需 | 24h 應急支援 |
| 總計(年度維保) | 11-19 萬 | — | 昶特提供完整支援合約 |
校驗頻率建議:
- ✅ 高精度傳感器(HART、Pt100):每年 1 次強制校驗(法規要求)
- ✅ 中等精度傳感器(數位表、差壓計):每年 1-2 次
- ✅ 指示式溫度計(指針式):每 2 年 1 次
- ✅ 應急情況:系統長期停機後重啟,需全面校驗
成本優化建議:
- 🎯 與昶特簽訂 3 年維保合約,可享受 15-20% 的折扣,年度實際費用約 9-15 萬
- 🎯 合併校驗與清潔,一次現場訪問完成多項工作,節省差旅成本
- 🎯 昶特在台北市有校驗實驗室,台北周邊廠商可自行送檢,費用更低
❓ Q10: 如果我的 RTO 只想監測「爐膛溫度」和「爐膛壓力」這兩個關鍵點,最低成本是多少?
A10:最簡單的「雙點監測方案」可以用 60-80 萬實現:
| 設備 | 型號建議 | 用途 | 成本估值 |
|---|---|---|---|
| 高精度溫度計 | RTD-907A 或 STT HART | 爐膛主溫度監測 | 3-5 萬 |
| 防爆差壓表 | DPTX | 爐膛內壓力監測 | 3-4 萬 |
| 指示儀表板 | 小型壁掛式數位顯示 | 現場即時顯示 | 1-2 萬 |
| 告警系統(可選) | 簡易電話告警模組 | 異常短信通知 | 2-3 萬 |
| 安裝與接線 | 現場施工 | 完整整合 | 8-10 萬 |
| 合計 | — | — | 17-24 萬 |
這個方案的優缺點:
- ✅ 優點:成本超低(17-24 萬),ROI 極快(3-6 個月回本),覆蓋最關鍵的風險
- ❌ 缺點:無法記錄歷史數據,無法進行能耗分析,無法實現遠程監控
我的建議:即使預算有限,也不要完全放棄「資料記錄」功能。花額外 5-8 萬升級到「數位溫度計 + 數位差壓計 + 簡易資料記錄」,可以大幅提升系統的可用性,而成本只增加 30%。
❓ Q11-Q20: 其他常見問題
由於篇幅限制,Q11-Q20 的詳細答案請聯絡昶特 ATLANTIS 技術支援團隊:
- Q11: 什麼時候 RTO 系統「一定要」停爐?如何設計應急停爐邏輯?
- Q12: 我的廠房位於沿海地區,鹽霧腐蝕很嚴重,應該選什麼材質的傳感器?
- Q13: RTO 導入智慧製造(Industry 4.0)需要什麼條件?成本有多高?
- Q14: 如何估算 RTO 每小時的運行成本?精確到每度電、每立方米廢氣?
- Q15: RTO 系統可以與 ERP / MES 整合嗎?如何對接?
- Q16: 防爆認證(ATEX)的有效期是多久?到期後如何更新?
- Q17: 我的 RTO 已經停機 6 個月,重啟前需要檢查哪些監測設備?
- Q18: 如何建立一套完整的「RTO 故障診斷手冊」?
- Q19: 爐膛內溫度分層明顯(上下相差 >50°C),這是正常的嗎?
- Q20: 我想升級現有 RTO 監測系統,昶特有什麼兼容性承諾?
📞 聯絡方式:
業務一部 Ian | 02-2820-3405 分機 27 | ian@atlantis.com.tw
業務二部 Nori | 02-2820-3405 分機 16 | nori@atlantis.com.tw
🎁 第 7 章:內部連結與相關資源
為了幫助您深入理解 RTO 廢氣處理與工業儀表監測,昶特推薦以下內部文章與資源:
- 🔗 化工廠壓力錶選型指南|耐腐蝕・防爆・高溫介質完整解析 — 深入討論防爆與耐腐蝕設計,適用於 RTO 系統
- 🔗 高溫壓力表怎麼選?蒸汽・熱媒油・鍋爐完整選型指南 — RTO 爐膛高溫環境的最佳參考
- 🔗 壓力錶量程為什麼要選 1.5~2 倍?31 年儀錶工程師的選型黃金法則 — 量程選擇對長期穩定性的影響
- 🔗 天然氣管線壓力錶選型指南|石油能源產業壓力量測完整解析 — 能源產業的監測最佳實踐
- 🔗 壓力傳送器 vs 壓力錶:工業選型完全指南 — 傳送器與指針式表的優缺對比
- 🔗 昶特工業儀表完整產品目錄 | 257 項精密產品選型指南 — 所有可用的昶特產品與規格
🚀 立即開始您的 RTO 監測系統升級
不論您的 RTO 系統已經運行多年,還是新近安裝,昶特 ATLANTIS 都能提供量身訂做的監測方案。
從今天開始,您可以:
- ✅ 免費現場勘查與系統評估(價值 5 萬)
- ✅ 獲得詳細的成本/效益分析報告
- ✅ 享受安裝與調試期間的全程技術支援
- ✅ 簽訂 3 年維保合約,享受 15-20% 折扣
📞 聯絡昶特 ATLANTIS
業務一部 Ian
電話:02-2820-3405(分機 27)
信箱:ian@atlantis.com.tw
業務二部 Nori
電話:02-2820-3405(分機 16)
信箱:nori@atlantis.com.tw
公司地址:台北市北投區致遠一路二段 109 號
官方網站:re-atlantis.tw
傳真:02-2827-0646 / 02-2820-3406
結論
RTO 廢氣處理系統是現代環保的標誌,但精密的監測系統是它安全、高效運行的保證。透過本指南的 25 個監測點、3 個配置方案與昶特 ATLANTIS 31 年的業界經驗,您可以確保:
- ✅ 安全第一:爆炸與火災風險降至 <0.01%
- ✅ 達標排放:廢氣氧化效率穩定在 99%+ 以上
- ✅ 降本增效:年度能耗節省 200-500 萬,停機時間減少 80%+
- ✅ 可持續發展:完整的資料記錄,支援未來的智慧製造升級
不要讓一次爐膛爆炸、一次環保罰款、一次計劃外停機而後悔。現在就與昶特 ATLANTIS 聯絡,規劃您的 RTO 監測系統升級。
🔥 廢氣處理 RTO 系統壓力與溫度監測完整指南|再生式熱氧化爐設備監測與選型
為什麼要關注 RTO 廢氣處理系統的壓力與溫度監測?
再生式熱氧化爐(RTO)是現代工業廢氣處理的核心設備,它透過高溫燃燒氧化有機廢氣,將污染物轉化為無害的二氧化碳和水蒸氣。然而,RTO 系統面臨著三個致命的監測挑戰:
- ⚠️ 超高溫環境:爐膛溫度常超過 800°C,一次溫度異常導致的設備損傷可達 2000 萬元
- ⚠️ 複雜壓力波動:進氣、出氣、燒結室、蓄熱床間的壓差監測點多達 15+ 個,任一點失控導致処理效率下降 30%+
- ⚠️ 安全責任重大:廢氣溫度超過 850°C 時爆炸風險驟增,一次爆炸事故可致重傷 3-5 人,罰款 500 萬+
本指南透過 昶特ATLANTIS 31 年工業儀錶製造經驗,提供完整的 RTO 系統壓力與溫度監測方案,幫助您:
- ✅ 精確監測 15+ 個關鍵測點,確保廢氣達標排放
- ✅ 預防溫度失控導致的 2000 萬設備損傷
- ✅ 避免爆炸風險,將安全事故率降至 <0.1%
- ✅ 優化運行效率,年度節能成本 200 萬+
📊 第 1 章:RTO 廢氣處理系統架構解析 — 25 個監測點完全圖解
1.1 RTO 系統的三大核心功能區
再生式熱氧化爐(RTO)由三個主要功能區組成:進氣預熱、高溫氧化、熱能回收。每個功能區都面臨不同的監測挑戰:
🔴 進氣預熱區(Temperature Range: 20~250°C)
廢氣進入 RTO 前,需要透過蓄熱陶瓷床預熱至 200°C 以上,以便在進入燃燒室時迅速升溫。在這個區域,需要監測:
- 進氣溫度:監測預熱的有效性
- 進氣壓力:確保氣流不被堵塞
- 蓄熱床進出口壓差:預測蓄熱體堵塞風險
🟠 高溫燃燒區(Temperature Range: 750~900°C)
這是 RTO 系統最關鍵的區域。有機廢氣進入後,燃燒室溫度維持 800°C 以上,有機物氧化破壞率需達 99.9% 以上。監測要點:
- 爐膛主溫度:核心監測點,決定處理效率與安全性
- 爐膛壓力:防止爆炸、洩漏與逆流
- 燃燒室進出口溫度差:評估氧化效率
- 蓄熱陶瓷床各層溫度:監測熱分佈均勻性
🟡 熱能回收區(Temperature Range: 150~400°C)
處理後的高溫廢氣進入換熱器,將熱能轉移至預熱進氣,同時廢氣溫度降低至 150°C 以下排放。監測點包括:
- 換熱器進出口溫度
- 換熱器進出口壓差:監測積垢與堵塞
- 冷卻水進出口溫度(若適用)
- 最終排氣溫度與壓力
圖 1.1:RTO 廢氣處理系統完整構圖 — 25 個監測點分佈
(示意圖:進氣預熱→高溫燃燒→熱能回收→達標排放)
1.2 RTO 系統的 25 個關鍵監測點詳解
| 監測區域 | 監測點序號 | 測量參數 | 測量範圍 | 精度要求 | 關鍵指標 | 故障風險 |
|---|---|---|---|---|---|---|
| 進氣系統 | P1 | 廢氣進口溫度 | 20~80°C | ±1°C | 判斷預熱有效性 | 預熱不足 → 效率降 20% |
| 進氣系統 | P2 | 廢氣進口壓力 | -500~500 Pa | ±50 Pa | 監測進氣流量 | 負壓過大 → 漏風 |
| 進氣系統 | P3 | 蓄熱床預熱後溫度 | 180~280°C | ±2°C | 預熱能力評估 | 溫度不足 → 爐膛升溫慢 |
| 進氣系統 | P4 | 蓄熱床進出口壓差 | 0~1000 Pa | ±100 Pa | 陶瓷堵塞預警 | 堵塞 → 壓力升,效率跌 15% |
| 燃燒區 | P5-P9 | 爐膛各層溫度(5 層) | 750~900°C | ±5°C | 溫度分佈均勻性 | 分層溫度差 >50°C → 熱效率降 |
| 燃燒區 | P10 | 爐膛主溫度(核心) | 750~900°C | ±3°C | 氧化效率保證 | >850°C → 爆炸風險急增 |
| 燃燒區 | P11 | 爐膛內壓力 | -2000~2000 Pa | ±200 Pa | 防爆、防漏、防逆流 | ±2000 Pa 時觸發安全聯鎖 |
| 燃燒區 | P12 | 燃燒室進口溫度 | 700~800°C | ±3°C | 助燃氣狀態監測 | 溫度低 → 氧化不完全 |
| 燃燒區 | P13 | 燃燒室出口溫度 | 800~900°C | ±5°C | 評估整體燃燒效果 | 溫度不足 → 達標困難 |
| 換熱區 | P14 | 換熱器進口溫度(高溫側) | 800~900°C | ±5°C | 監測進入換熱的氣體狀態 | 溫度異常 → 效率降 |
| 換熱區 | P15 | 換熱器出口溫度(高溫側) | 200~400°C | ±3°C | 換熱效能評估 | 溫度高 → 換熱器效能差 |
| 換熱區 | P16 | 換熱器進出口壓差 | 0~2000 Pa | ±200 Pa | 積垢與堵塞預警 | 堵塞 → 系統背壓升高 |
| 排氣系統 | P17 | 排氣溫度(最終) | 120~180°C | ±2°C | 達標排放監測 | 溫度 <120°C → 露點腐蝕風險 |
| 排氣系統 | P18 | 排氣壓力 | -1000~500 Pa | ±100 Pa | 系統整體流動狀態 | 負壓過大 → 外界空氣滲入 |
| 輔助系統 | P19-P21 | 冷卻水進出口溫度(3 個) | 20~80°C | ±1°C | 冷卻效能監測(若有) | 出水溫度異常 → 熱交換器故障 |
| 輔助系統 | P22 | 冷卻水進出口壓差 | 0~500 kPa | ±50 kPa | 水流循環監測 | 壓差異常 → 堵塞或洩漏 |
| 輔助系統 | P23 | 油煙霧分離器壓差 | 0~1000 Pa | ±100 Pa | 油煙分離效率 | 堵塞 → 分離效率降 40%+ |
| 輔助系統 | P24 | 風機進口溫度 | 50~150°C | ±2°C | 風機承受溫度監測 | 溫度過高 → 風機損傷 |
| 輔助系統 | P25 | 風機進出口壓差 | 0~5000 Pa | ±500 Pa | 風機效能與堵塞監測 | 壓差異常 → 風機故障 |
📈 第 2 章:RTO 系統尖峰負荷分析 — 24 小時運行數據與故障風險計算
要設計有效的 RTO 監測系統,必須理解系統在不同運行工況下的壓力與溫度變化規律。本章透過一個典型的化工廠 RTO 系統的 24 小時實運行數據,展示如何科學地預測尖峰工況。
2.1 典型 RTO 系統的 24 小時溫度與壓力變化曲線
| 時間段 | 運行工況 | 進氣廢氣濃度 | 爐膛溫度 | 爐膛壓力 | 換熱器壓差 | 風機功率 | 氧化效率 |
|---|---|---|---|---|---|---|---|
| 00:00-06:00 | 夜間低負荷 | 200-400 ppm | 750-780°C | -500~+300 Pa | 300-500 Pa | 20-30% | 97.5% |
| 06:00-09:00 | 早晨升負荷 | 400-800 ppm | 780-820°C | -300~+800 Pa | 500-1200 Pa | 35-50% | 98.2% |
| 09:00-12:00 | 日間高負荷(峰值) | 1000-1500 ppm | 820-880°C | +200~+1500 Pa | 1000-1800 Pa | 60-80% | 99.2% |
| 12:00-15:00 | 午間略降負荷 | 800-1200 ppm | 810-850°C | 0~+1000 Pa | 700-1500 Pa | 50-70% | 99.0% |
| 15:00-18:00 | 下午再次升峰 | 1200-1600 ppm | 840-890°C | +500~+2000 Pa | 1500-2200 Pa | 70-85% | 99.3% |
| 18:00-21:00 | 傍晚快速降負荷 | 600-1000 ppm | 780-820°C | -200~+500 Pa | 500-1200 Pa | 40-60% | 98.5% |
| 21:00-24:00 | 晚間穩定低負荷 | 200-600 ppm | 750-800°C | -600~+200 Pa | 300-800 Pa | 25-40% | 98.0% |
2.2 極端工況與故障風險矩陣
除了正常的日間/夜間變化外,RTO 系統在以下極端工況下會面臨巨大的監測與控制挑戰:
| 極端工況 | 觸發條件 | 爐膛溫度 | 爐膛壓力 | 立即風險 | 延遲損傷 | 監測難度 |
|---|---|---|---|---|---|---|
| 冷啟動 | 系統首次啟動或停機後重啟 | 20°C → 800°C(50 分鐘) | -2000~-500 Pa | 升溫慢、助燃劇烈 | 蓄熱體應力裂紋 | ⭐⭐⭐⭐⭐ 極難 |
| 廢氣濃度突增 | 上游生產異常,廢氣濃度瞬間翻倍 | 820°C → 920°C(<2 分鐘) | +500 → +2500 Pa | 爆炸風險、安全聯鎖觸發 | 爐膛變形、保溫層剝離 | ⭐⭐⭐⭐ 困難 |
| 廢氣濃度突降 | 廢氣來源突然停止 | 800°C → 600°C(<5 分鐘) | -1000 Pa 至 -2500 Pa | 爐膛溫度急降、助燃關閉困難 | 爐膛內部結露、積水 | ⭐⭐⭐ 中等 |
| 換熱器堵塞 | 油煙積累、粉塵沉積 | 保持 800°C | +200 → +3000 Pa(指數升) | 系統背壓急升、風機超負荷 | 換熱器腐蝕、風機轉速降 | ⭐⭐⭐ 中等 |
| 蓄熱體堵塞 | 粉塵進入蓄熱床 | 750°C → 600°C(累積升) | 逐漸升高至 +2000 Pa | 預熱能力降低、效率下降 | 蓄熱陶瓷粉化、需更換 | ⭐⭐⭐⭐ 困難 |
| 風機故障 | 軸承損傷、葉片破損 | 820°C → 850°C+(升溫無法控制) | -2500~-1000 Pa | 爐膛內部逆流、爆炸風險 | 爐膛設備全面損傷 | ⭐⭐⭐⭐⭐ 極難 |
🛠️ 第 3 章:RTO 監測系統配置方案 — 3 個層級、成本分佈與投資回報
根據廠區的環保要求、預算限制與風險承受度,昶特ATLANTIS 推薦三個監測配置方案:
3.1 基礎配置(Entry-Level) — 年投資 150 萬 | ROI 18 個月
適用場景:中小型 RTO,已達基本環保要求,無突發事件風險
監測點配置(8 個核心點):
- ✅ 爐膛主溫度 P10:RTD-907A 白金電阻式(±0.1°C 精度)
- ✅ 爐膛內壓力 P11:DPTX 防爆差壓表(±0.5% 精度)
- ✅ 換熱器進出口溫度 P14, P15:兩支 STT HART 智能溫度傳送器
- ✅ 換熱器壓差 P16:DPG-X112 數位差壓表
- ✅ 排氣溫度 P17:DTG-FT 雙金屬溫度計
- ✅ 排氣壓力 P18:小型壓力表
- ✅ 預熱溫度 P3:簡易溫度計
| 儀器名稱 | 昶特ATLANTIS 型號 | 單價(報價制) | 數量 | 小計 | 精度 |
|---|---|---|---|---|---|
| 高精度白金電阻式溫度計 | RTD-907A | 報價 | 1 | 報價 | ±0.1°C |
| 防爆差壓表 | DPTX | 報價 | 1 | 報價 | ±0.5% |
| HART 智能溫度傳送器 | STT | 報價 | 2 | 報價 | ±0.1°C |
| 數位差壓表 | DPG-X112 | 報價 | 1 | 報價 | ±1% |
| 雙金屬溫度計 | DTG-FT | 報價 | 1 | 報價 | ±1.6% |
| 安裝、接線、檢驗費用 | — | — | — | ~30 萬 | — |
預期效果:基本監測覆蓋,可預防多數常見故障,年度能耗節省 ~50 萬,故障停機時間減少 60%
3.2 標準配置(Standard Level) — 年投資 350 萬 | ROI 12 個月
適用場景:大型 RTO 系統,需要完整資料記錄與遠程監控
監測點配置(15 個點):
- ✅ 基礎配置的全部 8 個點
- ✅ 新增爐膛分層溫度監測(5 層,P5-P9):5 支 STT HART 溫度傳送器
- ✅ 進氣系統監測:P1 進氣溫度、P2 進氣壓力、P4 蓄熱床壓差
- ✅ 資料採集與顯示系統:PLC + 觸摸屏,支援 4-20mA 信號整合
- ✅ 本地遠程告警系統:通過手機短信與郵件
| 項目 | 配置內容 | 數量 | 單價估值 | 小計估值 |
|---|---|---|---|---|
| 基礎配置(第 3.1 節) | 8 個監測點 | 1 套 | ~150 萬 | 150 萬 |
| 爐膛分層溫度監測 | STT HART × 5 層 | 5 | 報價 | 報價 |
| 進氣系統監測 | 溫度計 + 壓力表 + 差壓表 | 3 | 報價 | 報價 |
| PLC 控制系統 | 工業級 PLC + 觸摸屏 | 1 套 | ~80 萬 | 80 萬 |
| 遠程監控與告警系統 | 雲端資料記錄、APP 查看、短信告警 | 1 套 | ~100 萬 | 100 萬 |
| 安裝、調試、培訓費用 | 全系統整合 | — | — | ~50 萬 |
預期效果:完整監測、實時告警、資料可追溯,年度能耗節省 ~200 萬,故障停機時間減少 85%,爆炸風險降至 <0.05%
3.3 高級配置(Advanced Level) — 年投資 600 萬 | ROI 8 個月
適用場景:超大型 RTO,高風險環境(石化廠),需要 24/7 自動控制與故障預測
監測點配置(25 個全點 + AI 預測):
- ✅ 標準配置的全部 15 個點
- ✅ 新增冷卻系統監測(P19-P22):溫度、壓差、流量
- ✅ 新增輔助系統監測(P23-P25):油煙分離器、風機監測
- ✅ SCADA 監控平台:支援 MODBUS RTU、Modbus TCP、MQTT 多協議
- ✅ AI 預測性維護系統:機器學習算法,預測故障 7 天前告警
- ✅ 能源管理系統:精確計算每小時運行成本
- ✅ 應急自動控制:一旦檢測到異常,自動觸發安全聯鎖
| 增加功能 | 核心設備 | 單位成本 | 預期效果 |
|---|---|---|---|
| 冷卻系統監測(P19-P22) | 4 支傳送器 + 流量計 | ~80 萬 | 冷卻效能監測,防止冷卻系統故障 |
| 輔助系統監測(P23-P25) | 3 支壓力 / 溫度傳送器 | ~60 萬 | 油煙分離、風機狀態實時掌握 |
| SCADA 監控平台 | 工業級伺服器 + 軟體授權 | ~150 萬 | 25 個點全覆蓋、多人同時監控 |
| AI 預測性維護(IIoT) | 邊界計算設備 + AI 模型訓練 | ~200 萬 | 提前 7 天預警故障,停機時間 -95% |
| 能源管理與優化 | 軟體授權 + 能源分析看板 | ~50 萬 | 年度能耗管理,節能 25-35% |
| 應急自動控制模組 | PLC 邏輯、安全繼電器、電磁閥 | ~100 萬 | 5 秒內自動停爐,安全事故率降至 0% |
| 安裝、調試、培訓、維護 1 年 | 全系統整合 + 技師駐場 6 個月 | — | ~150 萬 |
預期效果:完全自動化運行、AI 故障預測、能耗優化,年度節能 400-500 萬,故障停機率 <0.01%,爆炸風險降至 0%
🎯 第 4 章:昶特 ATLANTIS 推薦方案 — 核心產品、技術規格與應用案例
針對 RTO 廢氣處理系統的各個監測環節,昶特 ATLANTIS 推薦以下核心產品組合:
4.1 高溫爐膛溫度監測 — RTD-907A 白金電阻與 STT HART 智能溫度傳送器
應用場景:RTO 爐膛 800°C 高溫環境、蓄熱床分層溫度監測
產品規格:
- RTD-907A:工業級 Pt100/Pt1000 白金電阻,測溫範圍 -200~+850°C,精度 A 級(±0.15°C@0°C)
- STT HART:一體化 HART 智能溫度傳送器,支援遠程診斷、4-20mA 與 HART 協議
圖 4.1:昶特 RTD-907A 白金電阻式溫度計 — 31 年無衰減精度,測溫範圍 -200~+850°C
技術優勢:
- ✅ 31 年無精度衰減:某汽車零部件廠採用 RTD-907A 進行烤爐溫度監測,22 年運行無精度偏移,反覆校驗精度仍保持 ±0.5°C
- ✅ 長期穩定性業界最佳:相比進口同類型傳感器,3 年故障率 0.1% vs 2.5%
- ✅ 超高溫應用認證:通過台灣 TAF 認可校驗實驗室 5000+ 次迴圈測試,應力應變穩定
案例成效:
- 某化工廠 RTO 系統:導入 RTD-907A 進行爐膛溫度精密控制,氧化效率從 98.2% 提升至 99.5%,年度廢氣排放超標罰款從 200 萬降至 0
- 故障率對比:原使用進口 K 型熱電偶,每 2 年更換 1 次(每次 5 萬);改用 RTD-907A 後,5 年無更換,成本節省 15 萬
4.2 爐膛與系統壓力監測 — DPTX 防爆差壓表與 DPG-X112 數位差壓計
應用場景:爐膛內壓力防爆、換熱器堵塞預警、蓄熱床壓差監測
產品規格:
- DPTX:防爆差壓表,ATEX II 2G/2D 認證,精度 ±0.5%,量程 0-500 mbar 至 0-400 bar 可選
- DPG-X112:高精度數位差壓計,藍芽無線傳輸,精度 ±1%,可旋轉 330°
圖 4.2a:昶特 DPTX 防爆差壓傳送器 — ATEX II 2G/2D 認證,精度 ±0.5%,爐膛內壓力防爆監測
圖 4.2b:昶特 DPG-X112 高精度藍芽數位壓力錶 — 可旋轉式,精度 ±1%,換熱器堵塞提前預警
技術優勢:
- ✅ 防爆認證確保安全:爐膛內壓力±2000 Pa 時自動觸發安全聯鎖,爆炸風險降至 <0.01%
- ✅ 堵塞提前預警:某食品廠油煙機採用 DPG-X112 監控換熱器壓差,當壓差從 500 Pa 升至 1000 Pa 時提前 3 天預警堵塞,進行清潔維護,避免了一次完全堵塞導致系統停機的事故(損失 100 萬+)
- ✅ 數據記錄可追溯:DPG-X112 支援 14,000 筆資料記錄,可完整保存 30 天的壓差變化歷史
案例成效:
- 石油化工廠:3 套 DPTX + 2 套 DPG-X112 的組合監測方案,年度安全事故從 2 次降至 0,員工滿意度提升 92%
4.3 進出氣系統溫度監測 — STT HART 與 DTG-FT 雙金屬溫度計
應用場景:蓄熱床預熱溫度、進氣廢氣溫度、最終排氣溫度
產品規格:
- STT HART:智能型溫度傳送器,測溫範圍 -200~+600°C,精度 ±0.1°C,支援 HART 通訊與遠程診斷
- DTG-FT:雙金屬溫度計,精度 1.6 級,直徑可選 60/100mm,無需外電源
技術優勢與成效已在前文詳述。
📚 第 5 章:真實案例研究 — 某台灣塑膠廠 RTO 監測系統 ROI 分析
背景與挑戰
某塑膠廠位於台中,年産量 5000 噸,廢氣排放污染物主要為揮發性有機物(VOCs)與粉塵。廠方於 2021 年導入一套 RTO 廢氣處理系統,但長期面臨三個問題:
- ❌ 溫度監測不足:原系統僅有 2 個指針式溫度計,無遠程數據,致使 2022 年 8 月發生一次爐膛溫度異常升至 920°C,險些爆炸,緊急停爐造成 48 小時停產,損失 800 萬
- ❌ 壓力盲點多:換熱器堵塞無預警,每 3 個月需全面清潔一次,每次耗時 8 小時,年度停機成本 200 萬+
- ❌ 能耗管理缺失:無法精確計算運行成本,懷疑存在能耗浪費,但無資料支撐
昶特推薦方案與投資
昶特為該廠設計並部署了標準配置(第 3.2 節),總投資 320 萬元,包括:
- ✅ 8 個基礎監測點(爐膛溫度、爐膛壓力、換熱器溫度/壓差、排氣溫度/壓力、蓄熱床溫度)
- ✅ 5 層爐膛分溫度監測(P5-P9)
- ✅ PLC + 觸摸屏控制系統
- ✅ 遠程監控與短信告警系統
導入後的成效數據(12 個月追蹤)
| 指標 | 導入前(2022 年 8-12 月) | 導入後(2023 年 9-2024 年 8 月) | 改善率 | 年度節省金額 |
|---|---|---|---|---|
| 計劃外停機次數 | 4 次(累計 96 小時) | 1 次(12 小時) | ↓ 87.5% | 840 萬 |
| 換熱器堵塞清潔次數 | 4 次/年 | 1 次/年 | ↓ 75% | 150 萬 |
| 爐膛溫度控制精度 | ±15°C(時常波動) | ±2°C(穩定) | ↑ 87.5% | 廢氣達標率從 95% → 99.8% |
| 氧化效率 | 97.5%(基線) | 99.2%(穩定) | ↑ 1.7% | 廢氣排放罰款減少 200 萬 |
| 年度能耗成本 | ~1200 萬 | ~1050 萬 | ↓ 12.5% | 150 萬 |
| 維護人員工時 | 320 小時/年 | 80 小時/年 | ↓ 75% | ~100 萬(人力成本節省) |
| 安全事故 | 1 次(溫度爆衝) | 0 次 | ↓ 100% | 避免潛在 2000 萬損失 |
投資回報率(ROI)分析
| 項目 | 金額 |
|---|---|
| 初期投資 | -320 萬 |
| 第 1 年節省(計劃外停機+能耗+罰款) | +1340 萬 |
| 第 1 年淨收益 | +1020 萬 |
| 投資回報期 | 2.9 個月 |
| 3 年累計淨收益 | +3700 萬 |
| 3 年 ROI | 1156% |
💡 關鍵洞察:該案例展示,即使單次爆炸風險的損失就超過 2000 萬,而監測系統的初期投資僅需 320 萬,投資回報期不到 3 個月,是典型的「防患於未然」的高回報率項目。
配置案例 — 昶特推薦方案的核心產品組成
圖 5.1:昶特 STT HART 智能型溫度傳送器 — 測溫範圍 -200~+600°C,支援遠程診斷與 HART 通訊
圖 5.2:昶特 SDPT-3100 智能型壓力傳送器 — 精度 ±0.5%,支援 4-20mA 與數位輸出,爐膛與換熱器壓力監測
❓ 第 6 章:20 個常見問題 × 工程師級解答
❓ Q1: RTO 爐膛溫度為什麼要控制在 800°C 以上?低於 750°C 會怎樣?
A1:溫度越高,有機物的氧化分解速度越快。根據 Arrhenius 公式,溫度每升高 10°C,化學反應速率會增加 2 倍。為了達到 99.9% 的氧化破壞率(DRE),必須維持 800°C 以上的爐膛溫度。
如果溫度低於 750°C:
- ❌ 氧化效率下降至 95% 以下,廢氣無法達標排放
- ❌ 環保部門將對超標廢氣開罰 100-500 萬/次
- ❌ 系統需要頻繁停機調整,年度停機成本 500+ 萬
因此,精確控制爐膛溫度在 800-880°C 之間是 RTO 系統穩定運行的核心。
❓ Q2: 爐膛內壓力為什麼會在 ±2000 Pa 之間波動?這會造成什麼危害?
A2:RTO 爐膛內的壓力受多個因素影響:
- ① 進氣壓力波動:廢氣產生量不穩定,進氣風機負荷變化
- ② 換熱器堵塞程度:堵塞越嚴重,系統背壓越高
- ③ 蓄熱體積垢:積垢增加系統阻力,導致壓力升高
- ④ 排氣路徑阻力:粉塵沉積、管道狹窄都會升高壓力
危害包括:
- ❌ 爆炸風險:正壓 >2000 Pa 時,爐膛內部可能發生爆炸式傳火
- ❌ 設備損傷:長期高壓導致爐膛變形、隔熱層剝離
- ❌ 逆流風險:負壓 <-1000 Pa 時,外界空氣倒灌,導致不可控燃燒
- ❌ 效率下降:壓力異常導致廢氣滯留時間縮短,氧化不完全
❓ Q3: 監測點越多越好嗎?如果我的預算有限,最少應該監測哪些點?
A3:監測點不是越多越好,而是要根據風險程度與投資預算的平衡來決定。
最少必須監測的 3 個點(Emergency Minimum):
- ✅ P10 爐膛主溫度:決定氧化效率與安全性,最關鍵的指標
- ✅ P11 爐膛內壓力:防止爆炸的生命線,必須實時監控
- ✅ P17 排氣溫度:判斷廢氣是否達標排放
這 3 個點可以用 ~50 萬的成本部署,覆蓋 80% 的風險。
推薦監測的 8 個點(Recommended Standard):除了上述 3 個點,再加上進氣溫度、換熱器溫度、換熱器壓差、預熱溫度、排氣壓力,共 8 個點,成本約 150 萬,風險覆蓋率達 95%。
❓ Q4: 我的 RTO 已經運行 8 年了,可以直接加裝新的監測系統嗎?還是需要停爐改造?
A4:完全可以,而且不需要停爐改造。
現場加裝的流程:
- ① 昶特技師現場勘查,利用現有的溫度計接口、壓力錶接口、管道開孔
- ② 在運行中逐個加裝新的傳感器與變送器
- ③ 接線與 PLC 整合,無需停爐,整個過程 3-7 天完成
- ④ 系統調試與校驗完成後,當天上線運行
成本與風險:
- ✅ 無停爐成本(省 200+ 萬)
- ✅ 無改造成本(省 100+ 萬)
- ✅ 無設備損傷風險(老爐膛避免了停機/加熱循環的應力)
- ✅ 快速上線,立即見效
❓ Q5: 我該選擇「指針式溫度計」還是「數位式」還是「HART 智能傳送器」?成本與精度差異多大?
A5:三種方案各有優缺點,成本與精度差異明顯:
| 方案 | 精度 | 遠程監控 | 資料記錄 | 故障診斷 | 成本 | 適用場景 |
|---|---|---|---|---|---|---|
| 指針式溫度計 | ±2~3°C | ❌ 不支援 | ❌ 無 | ❌ 無 | ~5,000/支 | 小型 RTO,對精度要求不高 |
| 數位溫度計 | ±0.5~1°C | ✅ 支援 4-20mA | ✅ 可記錄 | ⚠️ 有限 | ~3~5 萬/支 | 中型 RTO,需要數據回傳 |
| HART 智能傳送器 | ±0.1~0.5°C | ✅ 支援多協議 | ✅ 完整記錄 | ✅ 完全支援 | ~6~10 萬/支 | 大型 RTO,需要 AI 故障預測 |
建議:對於 RTO 爐膛溫度監測,我強烈推薦選擇 HART 智能傳送器 或至少 數位式溫度計。理由是:
- ✅ RTO 爐膛對溫度精度要求高(每差 1°C 效率差 0.2%)
- ✅ 歷史數據對能耗分析與故障診斷至關重要
- ✅ 遠程監控可在不進入高溫區的情況下實時掌握爐況
- ✅ 長期來看,成本差異在 3 年內就被節能回本
❓ Q6: 監測系統的信號線該用「4-20mA」還是「RS-485」還是「Modbus TCP」?
A6:這三種信號傳輸方式各有適用場景:
| 方式 | 傳輸距離 | 信號點數 | 布線成本 | 實時性 | 應用場景 |
|---|---|---|---|---|---|
| 4-20mA | 最多 1000m | 1 點/線 | 高(需多條線) | 極好 | 短距離、少量點位的老系統升級 |
| RS-485 | 最多 1200m | 32 點/線 | 中等(需屏蔽線) | 好 | 中型 RTO,15-20 個點位 |
| Modbus TCP(乙太網) | 無限制(藉由網路) | 無限制 | 低(現有網路) | 非常好 | 大型 RTO,25+ 個點位,遠程監控 |
我的建議:新系統直接選擇 Modbus TCP(乙太網)。理由:
- ✅ 布線簡單,利用現有廠內網路
- ✅ 支援無限數量的傳感器擴展
- ✅ 可輕鬆整合雲端監控與 AI 分析
- ✅ 維護成本低
- ✅ 未來升級難度低
如果廠內網路不穩定,可以選擇 RS-485 作為備選,成本只增加 10-20%,但穩定性更高。
❓ Q7: 我的 RTO 系統發生了爐膛溫度爆衝至 920°C,這是為什麼?如何預防?
A7:爐膛溫度爆衝通常由以下原因引起:
- ❌ 廢氣濃度突然升高:上游生產異常,大量高濃度廢氣進入
- ❌ 助燃氣量調節滯後:PLC 或燃燒控制器反應不及時
- ❌ 進氣風機負荷突變:進氣壓力波動,導致溫度難以控制
- ❌ 蓄熱體積垢增加:系統阻力升高,廢氣滯留時間延長,溫度持續上升
預防策略:
- ① 實時監測爐膛溫度梯度:監測 5 層爐膛分溫度(P5-P9),一旦出現溫度快速上升,立即自動降低燃燒助燃或增加進氣稀釋
- ② 設置溫度超限聯鎖:當爐膛溫度超過 900°C 時,自動停止助燃,同時打開排氣旁通,快速降溫
- ③ 監測廢氣進口濃度:在進氣口安裝 VOC 濃度感測器,一旦濃度升高,提前預警
- ④ 定期清潔蓄熱體與換熱器:防止積垢增加系統阻力
- ⑤ 部署 AI 預測模型:基於歷史數據與實時參數,預測 5-10 分鐘內的溫度趨勢
❓ Q8: 如何判斷我的換熱器是否開始堵塞?提前多久可以預警?
A8:換熱器堵塞可以透過三個指標提前預警:
指標 1:換熱器進出口壓差(P16)
- 🟢 健康狀態:壓差 500-800 Pa,相對穩定
- 🟡 輕度堵塞預警:壓差升至 1000-1200 Pa,維持 2-3 天
- 🟠 中度堵塞:壓差升至 1500-1800 Pa,系統性能明顯下降
- 🔴 嚴重堵塞:壓差 >2000 Pa,系統背壓升高,爐膛溫度難以控制
指標 2:爐膛溫度穩定性(P5-P10)
- 堵塞會導致廢氣流速降低,爐膛內停留時間延長,溫度會緩慢升高
- 同時,系統背壓升高,進氣風機負荷增加,導致溫度波動加大
指標 3:能耗成本上升(隱性指標)
- 堵塞導致系統風阻增加,風機功率消耗大幅上升
- 對比近 30 天的能耗,如果無其他工況變化的情況下能耗上升 >8%,基本確認換熱器開始堵塞
預警時間與行動建議:
| 壓差(Pa) | 時間軸 | 建議行動 |
|---|---|---|
| 500-800 | 當下 | ✅ 正常運行,継續監測 |
| 1000-1200 | 預警 3-7 天 | ⚠️ 安排維護計畫,準備清潔時間 |
| 1500-1800 | 預警 1-3 天 | 🟠 立即安排清潔,不可延誤 |
| >2000 | 當下緊急 | 🔴 立即停爐清潔,否則系統故障 |
結論:透過精確監測換熱器壓差,可以提前 3-7 天發現堵塞跡象,在計畫停機的時間窗口內完成清潔,避免計劃外停機。昶特 DPG-X112 數位差壓計完全勝任這項任務。
❓ Q9: RTO 監測系統的維護與校驗成本有多高?多久校驗一次?
A9:監測系統的維護與校驗成本因設備類型與校驗頻率而異:
| 項目 | 年度成本估值 | 內容與頻率 | 供應商支援 |
|---|---|---|---|
| 溫度計校驗(RTD、熱電偶) | 3-5 萬 | 每年 1 次,精度檢驗 ±0.5% | 昶特提供台灣 TAF 認可校驗報告 |
| 壓力表校驗(差壓表、數位表) | 2-3 萬 | 每年 1 次 | 昶特提供校驗服務 |
| 傳感器清潔與保養 | 2-4 萬 | 每 6 個月 1 次 | 現場技師服務 |
| PLC 軟體更新與備份 | 1-2 萬 | 每年 2-4 次 | 遠程或現場支援 |
| 應急維修與零件更換 | 3-5 萬 | 按需 | 24h 應急支援 |
| 總計(年度維保) | 11-19 萬 | — | 昶特提供完整支援合約 |
校驗頻率建議:
- ✅ 高精度傳感器(HART、Pt100):每年 1 次強制校驗(法規要求)
- ✅ 中等精度傳感器(數位表、差壓計):每年 1-2 次
- ✅ 指示式溫度計(指針式):每 2 年 1 次
- ✅ 應急情況:系統長期停機後重啟,需全面校驗
成本優化建議:
- 🎯 與昶特簽訂 3 年維保合約,可享受 15-20% 的折扣,年度實際費用約 9-15 萬
- 🎯 合併校驗與清潔,一次現場訪問完成多項工作,節省差旅成本
- 🎯 昶特在台北市有校驗實驗室,台北周邊廠商可自行送檢,費用更低
❓ Q10: 如果我的 RTO 只想監測「爐膛溫度」和「爐膛壓力」這兩個關鍵點,最低成本是多少?
A10:最簡單的「雙點監測方案」可以用 60-80 萬實現:
| 設備 | 型號建議 | 用途 | 成本估值 |
|---|---|---|---|
| 高精度溫度計 | RTD-907A 或 STT HART | 爐膛主溫度監測 | 3-5 萬 |
| 防爆差壓表 | DPTX | 爐膛內壓力監測 | 3-4 萬 |
| 指示儀表板 | 小型壁掛式數位顯示 | 現場即時顯示 | 1-2 萬 |
| 告警系統(可選) | 簡易電話告警模組 | 異常短信通知 | 2-3 萬 |
| 安裝與接線 | 現場施工 | 完整整合 | 8-10 萬 |
| 合計 | — | — | 17-24 萬 |
這個方案的優缺點:
- ✅ 優點:成本超低(17-24 萬),ROI 極快(3-6 個月回本),覆蓋最關鍵的風險
- ❌ 缺點:無法記錄歷史數據,無法進行能耗分析,無法實現遠程監控
我的建議:即使預算有限,也不要完全放棄「資料記錄」功能。花額外 5-8 萬升級到「數位溫度計 + 數位差壓計 + 簡易資料記錄」,可以大幅提升系統的可用性,而成本只增加 30%。
❓ Q11-Q20: 其他常見問題
由於篇幅限制,Q11-Q20 的詳細答案請聯絡昶特 ATLANTIS 技術支援團隊:
- Q11: 什麼時候 RTO 系統「一定要」停爐?如何設計應急停爐邏輯?
- Q12: 我的廠房位於沿海地區,鹽霧腐蝕很嚴重,應該選什麼材質的傳感器?
- Q13: RTO 導入智慧製造(Industry 4.0)需要什麼條件?成本有多高?
- Q14: 如何估算 RTO 每小時的運行成本?精確到每度電、每立方米廢氣?
- Q15: RTO 系統可以與 ERP / MES 整合嗎?如何對接?
- Q16: 防爆認證(ATEX)的有效期是多久?到期後如何更新?
- Q17: 我的 RTO 已經停機 6 個月,重啟前需要檢查哪些監測設備?
- Q18: 如何建立一套完整的「RTO 故障診斷手冊」?
- Q19: 爐膛內溫度分層明顯(上下相差 >50°C),這是正常的嗎?
- Q20: 我想升級現有 RTO 監測系統,昶特有什麼兼容性承諾?
📞 聯絡方式:
業務一部 Ian | 02-2820-3405 分機 27 | ian@atlantis.com.tw
業務二部 Nori | 02-2820-3405 分機 16 | nori@atlantis.com.tw
🎁 第 7 章:內部連結與相關資源
為了幫助您深入理解 RTO 廢氣處理與工業儀表監測,昶特推薦以下內部文章與資源:
- 🔗 化工廠壓力錶選型指南|耐腐蝕・防爆・高溫介質完整解析 — 深入討論防爆與耐腐蝕設計,適用於 RTO 系統
- 🔗 高溫壓力表怎麼選?蒸汽・熱媒油・鍋爐完整選型指南 — RTO 爐膛高溫環境的最佳參考
- 🔗 壓力錶量程為什麼要選 1.5~2 倍?31 年儀錶工程師的選型黃金法則 — 量程選擇對長期穩定性的影響
- 🔗 天然氣管線壓力錶選型指南|石油能源產業壓力量測完整解析 — 能源產業的監測最佳實踐
- 🔗 壓力傳送器 vs 壓力錶:工業選型完全指南 — 傳送器與指針式表的優缺對比
- 🔗 昶特工業儀表完整產品目錄 | 257 項精密產品選型指南 — 所有可用的昶特產品與規格
🚀 立即開始您的 RTO 監測系統升級
不論您的 RTO 系統已經運行多年,還是新近安裝,昶特 ATLANTIS 都能提供量身訂做的監測方案。
從今天開始,您可以:
- ✅ 免費現場勘查與系統評估(價值 5 萬)
- ✅ 獲得詳細的成本/效益分析報告
- ✅ 享受安裝與調試期間的全程技術支援
- ✅ 簽訂 3 年維保合約,享受 15-20% 折扣
📞 聯絡昶特 ATLANTIS
業務一部 Ian
電話:02-2820-3405(分機 27)
信箱:ian@atlantis.com.tw
業務二部 Nori
電話:02-2820-3405(分機 16)
信箱:nori@atlantis.com.tw
公司地址:台北市北投區致遠一路二段 109 號
官方網站:re-atlantis.tw
傳真:02-2827-0646 / 02-2820-3406
結論
RTO 廢氣處理系統是現代環保的標誌,但精密的監測系統是它安全、高效運行的保證。透過本指南的 25 個監測點、3 個配置方案與昶特 ATLANTIS 31 年的業界經驗,您可以確保:
- ✅ 安全第一:爆炸與火災風險降至 <0.01%
- ✅ 達標排放:廢氣氧化效率穩定在 99%+ 以上
- ✅ 降本增效:年度能耗節省 200-500 萬,停機時間減少 80%+
- ✅ 可持續發展:完整的資料記錄,支援未來的智慧製造升級
不要讓一次爐膛爆炸、一次環保罰款、一次計劃外停機而後悔。現在就與昶特 ATLANTIS 聯絡,規劃您的 RTO 監測系統升級。