「1/2 吋牙口」為什麼還是裝不上?PT、NPT、G 一次比較
壓力表送到現場,包裝上明明白白印著「1/2"」,接頭也量起來差不多大小,鎖上去卻卡在半路——前幾牙轉得很順,轉到第三、第四牙開始變緊,再用力就崩牙;或者反過來,轉到底整支表卻還在晃,怎麼鎖都鎖不緊,一開泵浦就從牙縫滲油滲水。這是台灣工業現場幾乎每一位機電工程師、儀電人員都遇過的「小尺寸大麻煩」:兩個標示完全相同的尺寸,裝在一起卻完全不對版。
問題不在您的手感,也不在師傅的技術,而是「1/2 吋」這個標稱尺寸,在管牙的世界裡其實同時對應著至少三套完全不同的規格系統:PT(台灣、日本慣用的管用推拔螺紋,日規代號 R)、NPT(美規管用推拔螺紋,National Pipe Taper)、以及 G(英制管用平行螺紋 BSPP,日規稱為 PF)。這三者的標稱直徑用的都是「吋」,但牙型角度、每吋牙數(TPI)、有沒有錐度,全部不一樣。外觀看起來幾乎一模一樣,公差帶又剛好有重疊,才會讓現場人員一次又一次地掉進「同樣寫 1/2 吋,怎麼就是裝不上」的陷阱。
這個問題在儀表安裝上特別致命。壓力表、溫度計、隔膜座、球閥、考克這些儀器的製程接頭,幾乎都是靠螺紋錐度楔緊或靠端面墊片密封,只要牙規判斷錯誤,輕則裝不進去、重則錶頭崩牙報廢,最壞的狀況是勉強鎖上但密封不完全,在系統升壓的瞬間才發生洩漏——而這往往就是化工廠、鍋爐房、半導體廠房裡最不該發生的意外。昶特ATLANTIS 是台灣本土 31 年的工業儀表製造商,幾乎每天都要處理客戶「牙口卡住」、「表裝不上」、「量了尺寸還是不對」的詢問。這篇文章就是我們把 PT、NPT、G 三套系統的規格數字、實際差異、現場常見誤裝症狀,以及快速判斷方法整理成一份完整對照指南,希望讓您下次遇到「1/2 吋裝不上」的時候,不用再靠經驗猜,而是靠數字判斷。
更麻煩的是,這個問題往往不是「第一次採購就會發生」,而是在設備服役多年後,某次例行更換耗材、某次緊急搶修才突然爆發。設備原始安裝時,往往是原廠工程師或代理商一次到位配好對應規格,現場人員並不會特別留意牙規細節;等到多年後壓力表老化需要更換,負責採購與維修的可能已經是不同一批人,原始設計資料也未必完整保存下來,於是「憑經驗、憑印象」採購就成了常態,誤裝機率自然大幅提高。這也是為什麼建立一份完整的廠內牙規紀錄,會比每次出事才臨時判斷更有效率——與其每次都重新解謎,不如把答案寫下來,留給未來的自己與同事。
本文將從最基礎的牙型角、錐度、山數原理談起,逐步延伸到現場症狀判讀、五步驟快速判斷法、各系列儀表可選牙規、真實案例研究、20 個常見問題,再到標準的歷史背景與向供應商詢價的溝通範本,最後附上一頁式速查卡與安裝拆卸標準作業流程,希望這篇文章能成為您工廠內部長期參考的技術資料,而不只是讀過一次就忘記的網頁文章。
第一章:PT、NPT、G 到底差在哪裡?從牙型角、錐度到山數的完整解剖
要搞懂「為什麼裝不上」,得先拆開「1/2 吋牙口」這句話背後的三個變數:牙型角(Thread Angle)、螺牙山數(TPI,Threads Per Inch),以及有沒有錐度(Taper)。三套系統剛好在這三個變數上都有微妙但足以致命的差異。
1.1 PT(管用推拔螺紋)——台灣、日本製程設備最常見的標準
PT 全名是「Pipe Taper」,對應日本工業規格 JIS B0203,國際標準對應 ISO 7-1 裡的 R 牙(外牙)與 Rc 牙(內牙)。這是台灣、日本工業設備最普遍採用的管牙系統,牙型角為 55°(惠氏牙型 Whitworth Form),並且帶有 1:16 的錐度,也就是每往裡轉一圈,直徑就會縮小一點,靠著錐度楔緊搭配生料帶或密封膠達成密封。台灣自製的壓力表、溫度計、閥類配件,絕大多數出廠時預設就是 PT 牙。
1.2 NPT(美規管用推拔螺紋)——歐美進口設備的預設規格
NPT 全名 National Pipe Taper,對應美國標準 ANSI/ASME B1.20.1,同樣帶有 1:16 錐度,但牙型角是 60°,比 PT 整整多了 5 度。凡是從美國、部分歐洲品牌進口的泵浦、閥件、儀表製程接頭,幾乎清一色是 NPT 牙。由於台灣工廠大量混用進口設備與本地製造儀表,NPT 與 PT 同時出現在同一條產線上是家常便飯,這正是誤裝案例的溫床。
1.3 G / BSPP(英制管用平行螺紋)——密封方式完全不同的第三套系統
G 牙(British Standard Pipe Parallel,簡稱 BSPP,國際對應 ISO 228,日規則稱為 PF)牙型角同樣是 55°,山數也與 PT 相同,但關鍵差異在於它是平行牙,完全沒有錐度。因為沒有錐度可以楔緊,G 牙的密封任務不是靠螺紋本身完成,而是靠端面加裝墊片或 O 型環來密封。這也是為什麼許多人把 G 牙轉緊之後還是漏——因為根本沒有裝對應的密封墊片,光靠螺紋鎖緊是鎖不出密封效果的。
值得一提的是,G 牙的公牙(外牙,代號 G)與母牙(內牙,代號同為 G,部分文件標示為 Rp 表示平行內牙)在部分產業應用中,也會與帶錐度的 R 公牙搭配組成「錐度公牙搭配平行母牙」的組合,這種混合式搭配在特定閥類設計中是被允許的標準做法,但前提是母牙必須確實是設計為搭配錐度公牙的平行母牙(Rp),而不是設計給 G 平行公牙搭配的平行母牙,兩者外觀相同、內部設計原理卻不同,這也是為什麼建議不熟悉牙規細節的人員,遇到不確定的組合時,優先諮詢供應商或原廠而不是自行判斷組裝。
1.4a 一個實際的數字比對範例
假設現場有一支需要更換的壓力表,接頭量測結果為:大徑約 21.0~21.3 mm 之間、每吋牙數量測結果為 14 牙、螺紋起始端到末端有肉眼可見的直徑縮小。依照本文表格資料比對:大徑落在 PT/NPT 的範圍內(而非 G 牙的平行不變直徑特徵),14 牙的山數同時符合三套系統,但「有錐度」這個特徵已經先排除了 G 牙的可能性。接下來只需要用中心規比對牙型角是 55° 還是 60°,就能在 PT 與 NPT 之間做出最終判斷——這就是前文五步驟判斷法在實務上的具體運用方式,透過「排除法」逐步縮小範圍,而不是憑第一眼印象直接下結論。
① 牙型角 55° 還是 60°,決定牙腹貼合角度,角度不同會在轉入中段開始卡死或鬆動。
② 有沒有錐度,決定密封方式——錐度牙靠楔緊,平行牙靠端面墊片。
③ 就算「山數剛好相同」,只要角度或錐度不同,實際的節徑(Pitch Diameter)也會不一樣,這就是「感覺很像卻裝不上」的根本原因。
1.4 完整規格對照表:1/8 吋~1 吋常用尺寸
| 標稱尺寸 | PT(JIS B0203)山數 | NPT(ANSI B1.20.1)山數 | G/PF(ISO 228)山數 | 牙型角 | 錐度 |
|---|---|---|---|---|---|
| 1/8" | 28 TPI | 27 TPI | 28 TPI | PT/G 55°、NPT 60° | PT/NPT 有錐度、G 無錐度 |
| 1/4" | 19 TPI | 18 TPI | 19 TPI | PT/G 55°、NPT 60° | PT/NPT 有錐度、G 無錐度 |
| 3/8" | 19 TPI | 18 TPI | 19 TPI | PT/G 55°、NPT 60° | PT/NPT 有錐度、G 無錐度 |
| 1/2" | 14 TPI | 14 TPI | 14 TPI | PT/G 55°、NPT 60° | PT/NPT 有錐度、G 無錐度 |
| 3/4" | 14 TPI | 14 TPI | 14 TPI | PT/G 55°、NPT 60° | PT/NPT 有錐度、G 無錐度 |
| 1" | 11 TPI | 11.5 TPI | 11 TPI | PT/G 55°、NPT 60° | PT/NPT 有錐度、G 無錐度 |
| 1-1/4" | 11 TPI | 11.5 TPI | 11 TPI | PT/G 55°、NPT 60° | PT/NPT 有錐度、G 無錐度 |
| 1-1/2" | 11 TPI | 11.5 TPI | 11 TPI | PT/G 55°、NPT 60° | PT/NPT 有錐度、G 無錐度 |
| 2" | 11 TPI | 11.5 TPI | 11 TPI | PT/G 55°、NPT 60° | PT/NPT 有錐度、G 無錐度 |
從 1 吋以上到 2 吋這個級距,可以觀察到一個有趣的現象:PT、NPT、G 三套系統的山數差距逐漸縮小甚至趨於一致(多數落在 11~11.5 TPI),這代表大尺寸管牙誤裝的判斷,更加依賴牙型角與錐度這兩項特徵,單靠山數幾乎無法區分,這也是為什麼大口徑管路系統的牙規確認,格外需要仰賴專業量具而非目測。
看到這張表就能理解「1/2 吋牙口」最容易出事的原因:1/2 吋與 3/4 吋剛好是 PT、NPT、G 三套系統山數完全相同(都是 14 TPI)的尺寸。山數相同意味著螺牙間距一樣,兩支不同系統的螺紋放在一起,前面兩三牙常常真的能對上、能轉進去,讓人誤以為「這不是就通用嗎」。但牙型角一個是 55°、一個是 60°,牙腹貼合的角度完全不同,越往裡轉干涉就越明顯,於是才會出現「轉到一半卡死」、「硬轉就崩牙」的狀況。而 1/4 吋、3/8 吋因為 PT/G 是 19 TPI、NPT 是 18 TPI,山數本身就不同,錯用時反而在最前面幾牙就會感覺到不對勁,比較不容易誤裝到底;真正的「地雷尺寸」正是最常用的 1/2 吋與 3/4 吋。
1.5 密封方式對照:為什麼「轉緊了」不等於「密封了」
| 螺紋系統 | 密封方式 | 正確作法 | 常見錯誤 |
|---|---|---|---|
| PT(推拔) | 螺紋錐度楔緊 + 密封介質 | 纏繞生料帶或塗密封膠後鎖入,靠錐度楔緊產生密封面 | 生料帶纏太少或太多,纏太多反而卡死無法完全楔入 |
| NPT(推拔) | 螺紋錐度楔緊 + 密封介質 | 同上,但因牙型角不同,不可與 PT 母牙混用 | 誤用 PT 公牙硬鎖入 NPT 母牙,造成表面刮傷、密封不完全 |
| G/PF(平行) | 端面墊片或 O 型環密封 | 螺紋只負責固定,密封完全靠端面加裝的墊片或 O 環 | 沒裝墊片直接鎖緊,或墊片材質不耐介質溫度/化學性,導致持續滲漏 |
1.6 別再只看「吋」——三套系統的精確大徑與節距數據(毫米對照)
許多工程師習慣用「吋」溝通尺寸,但吋數只是「標稱值」,並不是實際加工出來的大徑。要徹底排除誤裝,最保險的方式是直接用公制毫米數據比對,因為游標卡尺量出來的數字是毫米,而不是分數吋。以下整理 1/2 吋這個最容易出事的尺寸,三套系統的實際大徑與節距數據:
| 系統 | 標稱尺寸 | 牙外徑(大徑,約略值) | 節距(Pitch) | 每吋牙數換算 |
|---|---|---|---|---|
| PT 1/2(R1/2 或 Rc1/2) | 1/2" | 約 21.0 mm | 約 1.814 mm | 14 TPI |
| NPT 1/2 | 1/2" | 約 21.3 mm | 約 1.814 mm | 14 TPI |
| G 1/2(BSPP/PF 1/2) | 1/2" | 約 20.9 mm | 約 1.814 mm | 14 TPI |
看數字可能會覺得「這幾個大徑差距不到 0.5 mm,用眼睛怎麼分辨?」——這正是問題的核心。三者大徑數字非常接近,光靠目視或憑手感幾乎不可能分辨,唯一可靠的方法就是用精密量具實測,再搭配牙型角比對。單看大徑不夠,一定要「大徑+牙型角+有無錐度」三個條件同時確認,才能百分之百判斷正確的系統。
1.7 除了 PT、NPT、G,還可能遇到哪些「近親」規格?
除了本文聚焦的三套主流系統,台灣工廠現場偶爾還會遇到幾種容易與 PT/NPT/G 混淆的「近親」規格,了解它們的存在,可以避免誤判範圍過窄:
| 規格名稱 | 簡述 | 與 PT/NPT/G 的關係 |
|---|---|---|
| NPTF(Dry-Seal NPT) | 美規乾式密封管牙,牙根牙頂經特殊修整,設計上不需要密封膠即可密封 | 外觀與 NPT 極相似,山數與角度相同,但牙形細節不同,屬於 NPT 的加強變體 |
| BSPT(British Standard Pipe Taper) | 英制管用推拔螺紋,日規對應為 PT/R 系統 | 與 PT 本質上是同一套系統的不同稱呼方式,數據可直接互通 |
| DIN 2999 | 德國工業標準的管用推拔螺紋 | 規格數據與 PT/BSPT 系統相容,常見於部分德系老舊設備 |
| M 公制細牙/粗牙(如 M20×1.5) | 以毫米標示節距的公制螺紋系統 | 與英制管牙(PT/NPT/G)完全不同系統,無法直接轉換,需專用轉接頭 |
值得留意的是,NPTF 雖然常被簡稱與 NPT 混用,但因為牙根牙頂設計不同,即使角度與山數相同,實務上仍建議依原廠指定規格採購,不要憑經驗自行替代,尤其是液壓、氣動等對密封要求高的系統。
第二章:牙規判斷失誤的現場真實症狀與案例數據
牙規誤裝不是「理論上會有問題」,而是每天都在台灣工廠現場真實發生的維修工單。根據昶特ATLANTIS 業務與技術團隊長期第一線接觸客戶詢價與退換貨紀錄整理,牙規誤裝造成的問題可以歸納成五種最常見的現場症狀,每一種背後都對應著明確的技術成因。值得注意的是,這些症狀彼此之間並非互斥,同一次誤裝事件有時會同時出現多種症狀的組合,例如一開始轉入卡澀、勉強敲入後又在升壓時滲漏,這種複合型症狀更需要仰賴系統性的判斷方法,而不是單憑其中一種現象就妄下結論。
2.1 症狀對照表:從手感判斷可能的誤裝類型
| 現場症狀 | 最可能的成因 | 建議處理方式 |
|---|---|---|
| 轉入前 2~3 牙很順,之後越轉越緊,最後卡死轉不動 | 牙型角不同(NPT 60° 誤鎖入 PT/G 55° 母牙,或反之) | 立即停止,退出檢查牙型角,切勿強行敲入或用板手硬轉 |
| 可以順順轉到底,但轉到底之後整支還在鬆動,鎖不緊 | 把平行牙(G)當成錐度牙使用,或錐度牙誤裝在平行牙母牙孔內 | 確認公牙/母牙是否都同為平行牙系統,並加裝對應密封墊片 |
| 轉緊之後看起來很牢固,但升壓後牙縫持續滲漏 | G 牙未加裝墊片或 O 環,僅靠螺紋鎖緊 | 拆下檢查密封面,補裝正確尺寸與材質的密封墊片 |
| 用板手加力鎖緊時,牙口出現「喀」一聲異音,之後表頭鬆脫 | 牙型角干涉造成局部應力集中,導致崩牙或牙頂剪斷 | 更換全新元件,避免使用已崩牙的接頭,並重新確認牙規 |
| 尺寸標示相符,但外觀量測後大徑對不上 | 不同系統在相同標稱尺寸下,實際大徑與節徑本就存在差異 | 使用螺紋規或游標卡尺實測大徑與山數,不能只看標稱吋數 |
2.2 為什麼台灣工廠特別容易混用三種牙規
台灣的工業發展路徑,讓 PT、NPT、G 三套系統長期並存於同一座廠房裡。早期受日本技術移轉影響,機械加工、儀表製造大量沿用 JIS 體系的 PT/PF 牙,這也是為什麼台灣本地製造的壓力表、閥類配件,出廠預設幾乎都是 PT 牙。但隨著半導體、石化、製藥產業大舉引進美系與歐系設備,NPT 與 G/BSPP 牙也隨著泵浦、反應槽、管閥系統大量進入工廠。結果就是同一間工廠裡,A 產線是日系機台留下的 PT 接頭,B 產線是新採購的美製泵浦帶著 NPT 接頭,C 產線的歐洲進口閥件又是 G 牙——維修人員如果沒有先確認設備原廠規格,直接拿手邊現成的壓力表去裝,出包機率非常高。
再加上台灣許多工廠的設備汰換是漸進式的,不是整廠一次性更新,而是壞了才換、擴充產能才添購新設備,長年下來同一個廠區內可能同時存在服役十幾二十年的老舊機台與最新引進的自動化設備,牙規新舊混雜的情況只會隨著時間累積越來越複雜。若沒有在設備導入初期就做好牙規紀錄,往後每一次維修都得重新面對「這台設備到底是哪套系統」的疑問,這也是為什麼建立標準化紀錄的價值,會隨著工廠規模與設備年齡增加而越來越明顯。
2.3 量化影響:牙規誤裝在維護成本上的實際代價
以一般中型製造業工廠估算,若沒有建立牙規辨識的標準作業流程,牙規誤裝造成的重複詢價、重複採購、緊急停機等隱性成本,往往被嚴重低估。這些成本很多時候不會出現在單一張採購單上,而是分散在「維修工時」、「物流往返」、「停機損失」、「行政溝通」等不同科目裡,導致管理階層很難一眼看出牙規問題累積起來的總成本有多高。下表整理常見的代價項目供工程與採購部門參考:
| 成本項目 | 典型影響範圍 | 備註 |
|---|---|---|
| 誤購儀表退換貨行政成本 | 每次約需要重新確認規格、拆裝與物流往返的人力時間 | 包含拆裝、包裝、物流往返 |
| 緊急停機等待正確規格到貨 | 依產線性質,停機時間長短影響產出差異極大 | 高產值連續製程影響最大 |
| 崩牙後製程接頭需重新攻牙或更換 | 每次維修約半天至一天工時 | 若接頭為特殊材質或已焊接於管路上,成本更高 |
| 密封失效導致的介質洩漏損耗 | 依介質單價與洩漏時間長短差異極大 | 危險介質另涉及安全與環保裁罰風險 |
2.4 不同產業的牙規慣用差異:為什麼「同一份採購單」在不同廠房會出錯
牙規誤裝的發生頻率,其實和產業別高度相關。不同產業因為設備採購來源、法規要求、國際客戶規格不同,慣用的牙規系統也大不相同。了解自己所在產業的典型慣例,可以在採購前先縮小猜測範圍。
化工與石化產業
化工廠與石化廠的製程設備常同時包含台製攪拌槽(PT 牙)、進口高壓泵浦(NPT 牙)與歐洲進口反應釜控制閥(G/BSPP 牙),加上介質具有腐蝕性,一旦牙規不合造成的滲漏,後果往往比一般廠房嚴重許多。這類產業建議所有壓力量測點在盤點時,同步記錄介質種類與牙規類型,作為未來汰換與備品採購的依據。
半導體與電子產業
半導體廠的製程設備多為國際大廠原裝進口,牙規以 NPT 與衛生夾式(Tri-Clamp)接頭為主,PT 牙相對少見。這類廠房在採購壓力量測儀表時,務必先確認是製程端的直接接頭,還是透過轉接頭銜接在地製造的儀表,避免在無塵室環境內因牙規不合而需要二次施工。
食品與製藥產業
食品與製藥廠因應 GMP、CIP/SIP 等衛生法規要求,接頭型式除了傳統管牙外,也大量採用衛生夾式與快速接頭設計,搭配食品級墊片。這類產業中,即使是傳統管牙接頭,也需要特別留意墊片材質是否符合食品接觸等級,不能只考慮牙規是否吻合。
消防與給排水系統
消防與給排水系統多半沿用台灣本地營造慣例,PT 牙為絕對主流,但部分進口消防設備或國際認證的灑水頭系統,可能搭配 NPT 規格,在系統整合階段特別容易發生管牙不合的狀況,建議統包廠商在設計圖階段就先確認各段管路的牙規系統。
船舶與海事應用
船用設備因國際航運慣例,多數沿用英制系統,G/BSPP 牙相對常見,但也可能混雜船廠所在地慣用的 PT 或 NPT 規格,加上長期海上高鹽份環境對螺紋的腐蝕影響,牙規誤裝加上材質腐蝕的雙重風險,是船用儀表選型時需要特別留意的重點。
2.5 常見的錯誤觀念澄清
在長期與客戶接觸的過程中,昶特ATLANTIS 技術團隊整理出幾個現場最常聽到、但其實似是而非的牙規觀念,特別提出來澄清,避免這些說法繼續以訛傳訛:
錯誤觀念一:「牙口轉得進去就代表規格對」。如前文所述,山數相同的尺寸(如 1/2 吋、3/4 吋)常常前幾牙就能轉入,這只代表節距接近,不代表牙型角與密封方式相符,轉得進去絕對不等於裝對了。
錯誤觀念二:「反正都鎖緊了,應該不會漏」。密封效果取決於牙型角貼合程度與密封介質是否正確,鎖緊的手感只反映扭力大小,不反映密封面是否真正服貼,尤其平行牙(G)鎖緊後如果沒裝墊片,轉得再緊也不會產生密封效果。
錯誤觀念三:「生料帶纏越多越保險」。生料帶纏繞過量反而會讓推拔牙在還沒完全楔緊前就因為生料帶堆積而卡死,造成鎖入深度不足,密封效果反而變差,適量纏繞(約 3~5 圈)才是正確做法。
錯誤觀念四:「進口設備一定是 NPT」。雖然美系設備多為 NPT,但歐系設備常見 G/BSPP 甚至公制 M 牙,日系設備則多為 PT,不能一概而論「進口=NPT」,仍應以實際量測或原廠說明書為準。
錯誤觀念五:「牙規問題只是小事,換一支表很快」。如同第五章案例所示,看似單純的牙規誤裝,若接頭已焊接於管路上、或發生在無法立即停機的關鍵製程,處理起來往往牽涉停機、重新加工甚至安全風險,絕非「換一支表」這麼單純。
第三章:現場快速判斷五步驟 + 各系列儀表可選牙規完整清單
3.1 不用拆設備也能判斷牙規的五個步驟
- 量測外牙大徑:用游標卡尺量測螺紋最外側的大徑,對照標準尺寸表確認落在哪個標稱尺寸區間,先排除完全不同尺寸級距的可能。量測時建議在螺紋起始端與中段各量一次,若兩處數字明顯不同,本身就是錐度牙的佐證。
- 數螺牙山數:用鋼尺量測連續 10 個牙峰的長度,除以 10 得到每牙間距,換算成每吋牙數(TPI),對照本文表格判斷屬於 14 TPI、18/19 TPI 或其他級距。量測時盡量選擇螺紋較完整、沒有磨損崩牙的區段,避免因局部損傷影響量測準確性。
- 用牙型角規確認角度:若有中心規(Center Gauge)或牙規卡板,直接卡在牙峰上比對 55° 或 60° 的角度輪廓,這是分辨 PT/G 與 NPT 最直接的方法。將角規貼緊牙峰後對著光源觀察縫隙,若角規與牙型完全服貼、沒有透光縫隙,即代表角度吻合。
- 目視判斷是否帶錐度:將螺紋平放,觀察牙口起始端與末端的直徑是否有明顯差異;有明顯縮小者為推拔牙(PT/NPT),頭尾直徑一致者為平行牙(G/PF)。不確定時也可以將螺紋輕輕轉入一個已知規格的標準母牙中,觀察轉入深度與鬆緊變化趨勢輔助判斷。
- 回溯設備原廠來源:查閱設備銘牌、原廠說明書或採購合約,確認該設備的原產地與慣用標準——美系設備優先假設 NPT,日系/台製設備優先假設 PT,歐系設備留意 G/BSPP 或公制 M 牙的可能性。設備銘牌上有時會直接標示螺紋規格代碼(如「1/2 NPT」或「G1/2」),這是最直接、最不容易出錯的確認來源,優先查閱銘牌永遠是第一選擇。
這五個步驟建議依序執行,而不是只做其中一兩項就下結論。實務經驗顯示,單獨依賴「量大徑」或單獨依賴「問設備產地」都容易出錯,唯有把量測數據與背景資訊交叉比對,才能把誤判機率降到最低。對於重複發生的量測點,建議在第一次判斷正確後,直接在儀表或管路旁做好標示(例如貼上寫有牙規代碼的耐候標籤),讓下一次維修的人員不需要重新從頭判斷一遍。
3.2 昶特ATLANTIS 各系列儀表可選牙規總覽
牙規誤裝最根本的解決方式,是在採購當下就把製程接頭的實際牙規告知供應商,讓儀表出廠時就是正確規格,而不是裝上去才發現不對再現場想辦法。這個道理說起來簡單,但實務上很多採購單位習慣沿用過去的訂單格式重複下單,久而久之「牙規」這個欄位可能從來沒有被認真填寫過,直到某次設備更新或供應商異動才第一次意識到問題。昶特ATLANTIS 主要壓力量測系列產品,均可依客戶製程接頭實際規格提供 PT、NPT、G 等對應牙規選配,以下為常見系列的可選牙規整理:
| 系列型號 | 可選牙規 | 常見錶徑/規格 | 主要材質 |
|---|---|---|---|
| SUS 全不鏽鋼壓力錶 | PT1/4、PT3/8、PT1/2、NPT1/4、NPT1/2、G1/4、G1/2 | 60 / 100 / 150 mm | 304/316 不鏽鋼 |
| SBG 小型壓力錶(巴登管型) | PT1/8、PT1/4 | 40 / 50 / 60 mm | 黃銅或不鏽鋼芯 |
| LS-EPG 大型黑鐵殼壓力錶 | PT1/2、PT3/4、NPT1/2 | 100 / 150 / 200 mm | 黑鐵殼+銅心 |
| ABS 塑殼壓力錶 | PT1/4、PT3/8 | 50 / 63 mm | ABS 塑殼+銅心 |
| BV / BV-FY 考克與內外牙轉接 | 可依需求製作 PT/NPT/G 轉接規格 | 依接頭尺寸客製 | 黃銅或不鏽鋼 |
| TW 系列溫度計保護套管 | PT1/2、PT3/4、NPT1/2(依感溫棒規格搭配) | 依插入深度客製 | 不鏽鋼或碳鋼 |

圖說:BV-FY 內外牙考克可依現場製程接頭實際牙規(PT/NPT/G)客製轉接規格,是排除牙規誤裝問題的實用中繼元件。
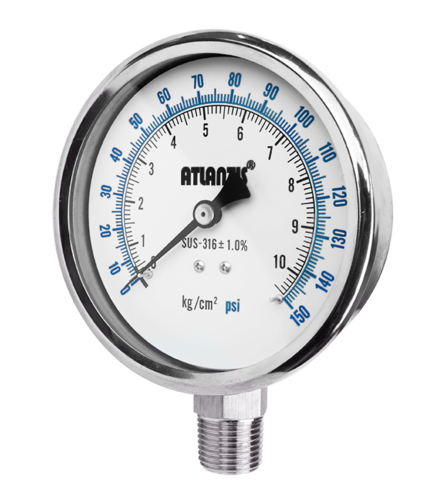
圖說:SUS 全不鏽鋼壓力錶提供多種錶徑與牙規組合,可依客戶製程接頭實際規格出廠前確認,避免現場二次施工。
3.3 密封墊片與 O 型環材質選擇:牙規對了,墊片選錯一樣漏
前面提過,G/PF 平行牙的密封完全依賴端面墊片或 O 型環,即使是推拔牙(PT/NPT),在高壓或特殊介質場合,現場也常會搭配墊片加強密封。選對牙規只是第一步,墊片材質是否耐介質、耐溫度,同樣關鍵。以下整理常見墊片材質的適用場合:
| 墊片材質 | 耐溫範圍(約略) | 適用介質 | 不建議場合 |
|---|---|---|---|
| NBR 丁腈橡膠 | 約 -30~+100°C | 一般油品、壓縮空氣、水 | 強酸強鹼、高溫蒸汽 |
| Viton 氟橡膠 | 約 -20~+200°C | 化學介質、高溫油品、多數溶劑 | 強鹼、部分酮類溶劑 |
| PTFE 鐵氟龍 | 約 -200~+260°C | 強酸強鹼、食品級、高純度介質 | 需注意冷流變形,高壓動態場合需搭配金屬墊片 |
| 矽膠(Silicone) | 約 -60~+200°C | 食品、製藥、低壓氣體 | 油品環境會加速劣化,不建議用於油壓系統 |
| 石棉替代纖維墊片 | 約 -40~+300°C | 蒸汽、高溫水、一般工業管路 | 強酸強鹼環境需另行評估耐蝕性 |
特別提醒:牙規正確、墊片材質選錯,一樣會在系統運轉一段時間後出現滲漏或墊片劣化崩裂的狀況,尤其是化工廠、鍋爐房這類介質溫度與化學性質嚴苛的場合,建議在選型時把介質種類、溫度、壓力一併提供給供應商,而不是只確認牙規吻合就結案。墊片劣化通常是漸進式的過程,初期可能只是輕微滲漏或滲出些微痕跡,容易被忽略,等到墊片完全失效造成明顯洩漏時,往往已經對周邊設備或環境造成一定程度的影響,建議在定期保養排程中,將墊片與密封件的目視檢查一併納入,及早發現材質老化的徵兆。
第四章:ATLANTIS 推薦方案——從選型到出廠前確認的完整流程
昶特ATLANTIS 處理牙規問題的方式,不是等客戶裝不上再來救火,而是在報價與選型階段就把牙規確認納入標準流程。以下是我們建議、也是實際執行的四個步驟,協助客戶從一開始就避開「1/2 吋裝不上」的陷阱。
4.1 選型階段:牙規四問
- 製程接頭是公牙(外牙)還是母牙(內牙)?方向搞反是另一種常見錯誤,即使牙規完全正確,公母牙方向不對一樣裝不上,這個問題在電話詢價、沒有實際看到接頭時特別容易發生,建議務必用文字或照片明確標示。
- 設備是台製、日製、美製還是歐製?原廠說明書上是否有標示牙規?設備銘牌與說明書往往是最快、最準確的資訊來源,比起猜測或事後量測,直接查閱原廠文件可以省下大量時間。
- 現場是否可以提供舊表或接頭實物拍照、量測數據?照片建議包含螺紋特寫與比例尺(如放一把尺在旁邊),量測數據則至少包含大徑與山數,這兩項資訊搭配起來,供應商判斷準確度會大幅提升。
- 介質種類與壓力等級為何?這會影響密封介質(生料帶、密封膠、墊片材質)的選擇。牙規確認之後,密封介質同樣需要對應介質特性挑選,避免牙規對了、卻因為墊片材質不耐介質而依然發生洩漏。
4.1a 產業別推薦系列速查表
為了讓不同產業的客戶更快找到適合的產品系列,以下整理昶特ATLANTIS 常見系列與典型應用產業、慣用牙規的對照,作為初步選型參考:
| 應用產業 | 推薦系列 | 典型牙規 | 選型備註 |
|---|---|---|---|
| 一般機械與液壓系統 | SUS 全不鏽鋼壓力錶、LS-EPG 大型黑鐵殼壓力錶 | PT 或 NPT(依設備來源) | 依液壓系統工作壓力選擇對應量程 |
| 化工與腐蝕性介質 | SUS 系列(316 材質)、SBG 隔膜式壓力表 | PT/NPT,視原廠設備而定 | 建議搭配耐蝕隔膜座使用 |
| 食品與製藥衛生應用 | PS-2100X 衛生型壓力表、DS500 衛生級隔膜 | 依製程接頭實測,常見 NPT 或衛生夾式 | 需搭配食品級墊片材質 |
| 一般水處理與消防給排水 | ABS 塑殼壓力錶、SUS 全不鏽鋼壓力錶 | PT 為主 | 台灣本地營造慣例多為 PT 牙 |
| 鍋爐與蒸汽系統 | LS-EPG 大型黑鐵殼壓力錶、SP 虹吸管配套 | PT 或 NPT | 高溫介質建議搭配虹吸管隔熱保護 |
| 半導體與精密製程 | SUS 系列、DPG-X 系列數位壓力錶 | 多為 NPT | 建議提供原廠料號供比對確認 |
4.2 出廠前確認:牙規複檢與試裝紀錄
對於高壓、防爆、食品衛生等級或客戶特別指定的訂單,昶特ATLANTIS 會在出廠前使用牙規卡板進行複檢,並保留試裝紀錄,確保交付的儀表牙規與客戶製程接頭完全吻合,而不是只憑訂單上的文字描述出貨。這道複檢程序雖然會在出貨前多花一點作業時間,但相較於客戶收到貨品後才發現裝不上、又要走一次退換貨流程,複檢環節省下的時間與信任成本遠遠划算。對於長期合作的客戶,我們也建議將每次確認過的牙規資訊保留紀錄,作為未來相同設備再次採購時的參考依據,避免同一個量測點在不同年份重複被詢問同樣的問題。長期而言,這份逐步累積的客戶專屬規格檔案,也讓回購與緊急補貨的流程變得更有效率——客戶只需要說明是哪個量測點需要更換,昶特業務team便能直接調閱歷史紀錄確認規格,不需要每次都從頭確認一遍。
4.2a 牙規誤裝的風險等級評估
並非所有牙規誤裝的後果都一樣嚴重,依照應用場合不同,風險等級也有明顯差異,以下提供簡單的風險分級參考,協助您判斷哪些量測點需要更謹慎地確認規格:
| 風險等級 | 典型場合 | 建議做法 |
|---|---|---|
| 高風險 | 防爆區域、高壓系統、易燃易爆介質、食品藥品衛生要求場合 | 務必依原廠指定規格採購,出廠前要求複檢與試裝紀錄,避免任何形式的自行改裝或勉強組裝 |
| 中風險 | 一般化工介質、中壓液壓系統、連續生產製程的關鍵監測點 | 建議量測後由供應商確認規格,並保留備品避免緊急停機 |
| 低風險 | 一般水路、低壓氣動系統、非關鍵性監測點 | 仍建議依本文方法量測確認,但緊急狀況下可暫以轉接頭應急,事後再補正式規格 |
這套分級並非要讓低風險場合的牙規問題被輕忽,而是協助資源有限的工程與採購團隊,優先把最嚴謹的確認流程用在真正影響安全與製程穩定的關鍵點位上。

圖說:LS-EPG 大型黑鐵殼壓力錶適用於一般機械設備與管路系統,可依客戶指定 PT 或 NPT 牙規出廠。
4.3 常見產業牙規慣用對照
| 設備來源/產業慣例 | 常見牙規 | 選型提醒 |
|---|---|---|
| 美系泵浦、閥件、儀表 | NPT | 牙型角 60°,切勿誤用 PT 公牙硬鎖 |
| 台製、日系機械設備 | PT(R/Rc) | 台灣本地製造儀表出廠預設多為此規格 |
| 歐系(德、義等)閥件與儀表 | G/BSPP,部分為公制 M 牙 | 務必確認是否需加裝端面密封墊片 |
| 半導體/製藥潔淨系統 | 依原廠設計,常混用 PT/NPT/衛生夾式(Tri-Clamp) | 建議提供設備原廠料號供比對 |

圖說:ABS 塑殼壓力錶為輕量化通用型壓力表,常見於一般機械與水處理應用,同樣可依客戶指定牙規出廠。
4.3a 更多與牙規密切相關的輔助元件
除了壓力表本體,現場常用來排除或預防牙規問題的輔助元件同樣重要,以下補充幾項昶特ATLANTIS 提供、與牙規銜接直接相關的元件:

圖說:BV 不鏽鋼考克(球塞閥)常安裝於壓力表與製程管路之間,可依需求製作不同牙規組合的進出口,同時具備隔離保護儀表的功能。

圖說:SUSV 不鏽鋼逆止閥提供 304/316 雙材質選擇,可依製程接頭規格搭配對應牙規,適用於防止液體逆流的場合。

圖說:ILDS 管道式隔膜座可直接安裝於管道上,適用於高溫高壓場合,安裝前同樣需先確認管道端牙規是否與隔膜座進口規格吻合。

圖說:SP 虹吸管(曲管)常用於蒸汽系統中保護壓力表本體不直接接觸高溫介質,兩端牙規需分別對應壓力表端與管路端規格。
4.4 轉接方案:既有系統已混用多種牙規時怎麼辦
若工廠內已經長期混用多種牙規、短期內無法統一,昶特ATLANTIS 也提供 BV/BV-FY 系列考克與內外牙轉接元件,可依現場實測規格客製轉接頭,讓既有儀表不需要整批更換,也能安全地接上不同牙規的製程接頭,同時確保密封方式正確對應(推拔牙楔緊或平行牙加墊片)。
4.5 特殊牙規客製流程:當標準規格都不符合時
部分老舊設備或特殊進口機台,可能使用已經少見的特殊螺紋規格,甚至同一台設備上還混雜不同年代維修留下的接頭。針對這類特殊需求,昶特ATLANTIS 的客製流程如下:
- 現場實測與樣品採集:優先建議客戶提供實際接頭樣品或詳細量測數據(大徑、山數、牙型角、是否帶錐度),必要時由昶特工程人員協助現場測繪。
- 圖面確認:依量測數據繪製牙規圖面,與客戶確認尺寸公差與密封方式後,才進入打樣階段。
- 打樣與試裝:先製作少量樣品送至客戶端試裝,確認密封效果與鎖入手感符合預期後,才進行量產。
- 量產與備品建議:依客戶用量建議合理備品庫存,避免特殊規格因停產或交期過長造成後續維修困擾。
這套流程雖然比標準品採購多花一些前置時間,但可以徹底避免「特殊牙規找不到對應品、只能將就用轉接頭疊接」的長期隱患——疊接轉接頭雖然能解決眼前的裝配問題,但每多一個接點就多一個潛在洩漏點,對於高壓或關鍵安全系統而言並非長久之計。
第五章:案例研究——牙規誤裝如何從「小問題」變成「產線停機」
5.1 案例背景
北台灣一間中型精密機械加工廠,主要產線混用台製沖床(PT 牙製程接頭)與美製液壓系統(NPT 牙製程接頭)。工廠原本的採購慣例,是壓力表壞了就近向五金行採購「1/2 吋壓力表」替換,長期以來沒有特別區分牙規來源,全靠維修師傅現場「轉轉看」判斷。
5.2 遭遇的問題
- 近半年內累計發生多次壓力表裝上後持續滲漏的情形,其中兩次是在液壓系統升壓測試時才發現密封不完全,維修人員一開始誤以為是墊片老化,拆開後才發現其實是牙規不合。
- 其中一次因牙型角干涉,維修人員在加力鎖緊時造成製程接頭崩牙,該接頭已直接焊接於管路上,導致整條產線停機等待現場重新加工牙口,重新攻牙過程中還需要額外確認新牙口與原設計是否相容,耗費不少時間確認。
- 反覆的退換貨與重新採購,讓五金行與採購部門之間的溝通成本大幅增加,平均每次採購到正確規格需要往返確認多次,也讓現場師傅對「照著吋數買就對了」這個習慣做法產生質疑。
- 由於缺乏統一紀錄,不同班別的維修人員各自累積了片段的經驗,卻沒有形成團隊共同知識,同樣的問題在不同班別重複發生。
5.3 解決方案:分階段導入牙規標準化流程
昶特ATLANTIS 技術團隊協助該廠進行以下三階段導入:
- 盤點階段:逐一實測現場所有壓力量測點的接頭牙規,建立包含「產線位置、設備來源、牙規類型、建議儀表規格」的對照清單。
- 標準化階段:依盤點結果,將美製液壓系統統一採購 NPT 牙規儀表,台製沖床統一採購 PT 牙規儀表,並在儀表本體標示牙規貼紙,避免日後混淆。
- 備品階段:依各產線用量建立常備庫存,確保緊急更換時不需要等待重新確認規格再下單。
5.4 導入成效
| 指標 | 導入前 | 導入後 | 改善方向 |
|---|---|---|---|
| 牙規誤裝報修次數 | 頻繁發生 | 幾乎未再發生 | 大幅下降 |
| 因誤裝導致的緊急停機時數 | 累計數次停機 | 未再發生 | 大幅下降 |
| 洩漏造成的原料/油品耗損 | 持續發生小規模耗損 | 近乎為零 | 大幅下降 |
| 儀表平均更換週期 | 不到一年即需更換 | 使用超過三年仍穩定運作 | 使用壽命明顯延長 |
| 採購往返確認次數 | 每張訂單需多次來回確認 | 依標準化清單直接下單 | 採購流程明顯縮短 |
5.5 導入效益總結
該廠在標準化過程中,投入的盤點與標籤建置人力時間,遠低於原本因牙規誤裝反覆發生的停機、耗損與重複採購行政成本。導入後不僅報修頻率明顯下降,維修人員也不再需要靠「轉轉看」的方式判斷牙規,採購與現場之間的溝通效率同步提升。更重要的是,這套標準化清單成為該廠新進維修人員的教育訓練教材,新人不需要花費數月時間累積「哪台設備是哪套牙規」的隱性經驗,而是可以直接查閱清單快速上手,間接也降低了因人員異動造成的知識斷層風險。這個附加效益,往往是企業在導入標準化流程之初沒有預期到、卻在實際運作後感受最深刻的部分。

圖說:TW 系列溫度計保護套管同樣涉及牙規匹配問題,安裝前確認插入深度與螺紋規格,可避免感溫棒與套管不合的重複施工。
5.6 第二個案例:食品廠 CIP 系統的牙規與衛生雙重考量
另一個具代表性的案例,來自北台灣一間乳製品加工廠。該廠 CIP(Clean-In-Place)清洗系統的壓力監測點,過去長期使用一般工業型壓力表,接頭牙規未特別區分,也未考慮食品接觸材質等級,直到品保部門稽核時發現部分壓力表殼體材質與密封墊片並非食品級規格,加上其中兩處量測點的牙規因誤裝導致密封不完全,清洗液自牙縫滲出,形成衛生死角疑慮。
問題診斷
- 部分壓力表雖然量測數值正常,但牙口滲漏形成的殘留死角,不符合 CIP 系統「無死角清潔」的衛生設計原則。
- 牙規誤裝(NPT 進口泵浦接頭誤裝 PT 牙壓力表)疊加墊片材質不符(一般 NBR 墊片用於高溫鹼性清洗液),雙重問題同時存在。
解決方案
昶特ATLANTIS 技術團隊建議該廠將所有 CIP 系統量測點統一盤點,依製程接頭實際牙規(多數為 NPT)搭配食品級 PTFE 或矽膠墊片的全不鏽鋼壓力表重新配置,並在關鍵清洗管路加裝可拆式隔膜座,方便日後清潔與檢修時不需要拆卸整支壓力表本體。整個盤點與更換過程分成三個梯次進行,優先處理稽核缺失列出的重點管路,其餘量測點則利用排定的歲修檔期逐步替換,避免一次性大規模停機影響正常生產排程。過程中也同步教育現場人員辨識牙規的基本方法,讓未來新增或替換量測點時,第一時間就能提供正確規格資訊。
導入成效
| 指標 | 導入前 | 導入後 |
|---|---|---|
| 牙規誤裝相關滲漏點 | 多處量測點存在滲漏疑慮 | 全數排除 |
| 衛生稽核缺失項目 | 牙口滲漏列為稽核缺失 | 後續稽核未再列為缺失項目 |
| 清潔驗證耗時 | 需額外人工檢查滲漏死角 | 清潔驗證流程縮短 |
這個案例補充說明了一個容易被忽略的重點:牙規誤裝的後果,不只是機械上的洩漏問題,在食品、製藥這類對衛生與潔淨度要求嚴格的產業中,還可能直接關聯到法規稽核與產品安全,牽涉的範圍遠比單純的「裝得上裝不上」更廣。
附錄:一頁式牙規判斷速查卡
將以下速查表列印出來貼在維修工具箱或工作站旁,遇到牙規不確定的狀況時,可以依序對照,快速縮小判斷範圍:
| 觀察到的現象 | 初步判斷方向 | 下一步確認動作 |
|---|---|---|
| 螺紋起始端與末端直徑明顯不同(一頭大一頭小) | 推拔牙(PT 或 NPT) | 用中心規確認牙型角是 55°(PT)還是 60°(NPT) |
| 螺紋從頭到尾直徑一致,沒有明顯縮小 | 平行牙(G/PF) | 確認端面是否有對應的墊片或 O 型環溝槽設計 |
| 山數量測結果為 14 TPI,尺寸標稱為 1/2 或 3/4 吋 | PT、NPT、G 都有可能 | 務必進一步用牙型角規與錐度目視雙重確認,不可只憑山數判斷 |
| 山數量測結果為 18 TPI | 極可能為 NPT(1/4 或 3/8 吋) | 確認尺寸級距並用角規複驗 |
| 山數量測結果為 19 TPI | 極可能為 PT 或 G(1/4 或 3/8 吋) | 用錐度判斷是 PT(有錐度)還是 G(無錐度) |
| 設備銘牌明確標示螺紋代碼 | 直接依銘牌標示為準 | 優先採信銘牌資訊,不需要再重新量測判斷 |
這張速查卡的設計邏輯,是把本文前面幾章的判斷方法濃縮成一個可以快速查閱的對照表,讓現場人員不需要每次都重新閱讀完整文章,也能在幾秒鐘內掌握判斷方向。建議搭配本文第八章的常備工具清單一起使用,效果最佳。
第六章:PT、NPT、G 牙規 20 大常見問題 × 工程師級解答
以下整理現場最常被提出的 20 個問題,涵蓋基礎觀念、實務判斷、緊急處理與昶特ATLANTIS 的服務方式,協助您在遇到類似情境時能快速找到對應解答。
❓ 1. PT、NPT、G 三種牙口到底差在哪裡,可以用一句話講清楚嗎?
PT 是台灣、日本慣用的推拔(錐度)牙,牙型角 55°;NPT 是美規推拔牙,牙型角 60°;G(PF)是英制平行牙,牙型角 55° 但沒有錐度、靠端面墊片密封。三者標稱尺寸都用「吋」表示,但角度與有無錐度完全不同,這就是裝不上或裝了會漏的根本原因。實務上最簡單的記憶方式是:先確認「有沒有錐度」分出 G 牙這一類;如果有錐度,再用牙型角規確認是 55° 的 PT 還是 60° 的 NPT,兩層判斷就能覆蓋絕大多數現場情境。
❓ 2. 為什麼兩個都寫「1/2 吋」,實際裝起來卻不一樣?
「1/2 吋」只是管路的標稱尺寸(Nominal Pipe Size),不是實際測量的直徑,更不代表螺紋規格。PT、NPT、G 在 1/2 吋這個尺寸下山數剛好都是 14 TPI,容易讓人誤以為通用,但牙型角一個 55°、一個 60°,實際節徑並不相同,這正是最容易誤裝的尺寸。這種「標稱尺寸相同、實際規格不同」的情況在管牙世界其實很普遍,唯一可靠的做法就是不要只看標稱吋數下單,而是連同牙型角與是否帶錐度一併確認。
❓ 3. 牙型角 55° 和 60° 差 5 度,真的會有影響嗎?
會,而且影響很明顯。牙型角決定牙腹貼合的角度,角度不同代表兩支螺紋的接觸面無法完全服貼,轉入初期可能因公差重疊而順暢,但越往裡轉,角度差異造成的干涉就越明顯,最終導致卡死、崩牙,或者鎖不緊、持續鬆動。5 度看似很小,但反映在牙腹接觸面上的累積誤差,隨著轉入深度增加會被持續放大,這也是為什麼誤裝往往不是在第一牙就能發現,而是轉到中後段才突然感覺不對勁。
❓ 4. PT 和 NPT 可以直接互換使用嗎?
不建議。雖然 1/2 吋、3/4 吋剛好山數相同,讓兩者常常能局部互轉,但牙型角不同,長期使用下容易因密封不完全而洩漏,在高壓、易燃、有毒介質或需要符合國際管路規範(如 ASME B31.3)的系統中,混用屬於不合規做法,一旦發生洩漏或事故,追究責任時也難以自圓其說。即使是低壓、低風險的一般應用,長期混用也會增加設備維護成本,建議一開始就依原廠規格採購正確牙規。
❓ 5. G 螺紋(平行牙)裝上去為什麼會鬆動、持續漏水?
因為 G 牙沒有錐度,無法靠螺紋本身楔緊產生密封效果,它的密封任務是交給端面的墊片或 O 型環。如果只鎖螺紋而沒有裝對應的密封墊片,就算轉得再緊,端面沒有貼合,介質還是會從縫隙滲出。安裝 G 牙元件時,務必確認端面墊片尺寸與材質正確,並在鎖緊後留意端面是否已確實壓縮貼合,而不是只憑螺紋轉動的手感判斷是否鎖緊到位。
❓ 6. 怎麼分辨手上的壓力表接頭是 PT 還是 NPT?
最快的方法是用中心規(牙型角規)卡在牙峰上比對 55° 或 60° 的輪廓;沒有工具時,可以觀察設備原廠來源(美製設備優先假設 NPT,台製、日製設備優先假設 PT),並用游標卡尺量測山數輔助判斷。如果現場沒有牙型角規,也可以將懷疑規格不同的兩支螺紋並排比對牙峰輪廓,角度差異通常肉眼在放大鏡或強光斜照下也能察覺出些微不同。
❓ 7. 台灣製造的儀表,出廠預設大多是哪一種牙?
絕大多數台灣本地製造的壓力表、溫度計、閥類配件,出廠預設都是 PT 牙(JIS B0203 系統),這與台灣工業發展早期受日本技術體系影響有關。但只要在下單時特別指定,多數台灣製造商都能提供 NPT 或 G 牙規的客製選項,昶特ATLANTIS 的多數系列產品也都支援依客戶需求指定牙規出廠,不需要額外加價太多。
❓ 8. 買壓力表之前,要怎麼確認製程接頭的實際牙規?
建議依序做三件事:①用游標卡尺量測接頭大徑與山數;②確認設備原廠品牌與產地;③如果現場有拆下來的舊表或接頭,直接拍照或送樣供應商比對。這三項資訊備齊,可以大幅降低採購到錯誤規格的機率,也能讓供應商在報價階段就給出正確建議,省去後續往返確認的時間。
❓ 9. 用鐵氟龍生料帶纏多一點,可以解決牙規不合的問題嗎?
不行,而且這是很危險的做法。生料帶是用來輔助推拔牙密封,不是用來「墊高」不合規格的螺紋讓它勉強咬合。牙型角不同造成的干涉,靠纏繞生料帶無法真正解決,反而可能讓人誤判「已經鎖緊」,實際上密封面根本沒有正確貼合,增加日後洩漏風險,甚至可能在系統升壓時才突然爆發洩漏,比一開始就發現裝不上更危險。
❓ 10. PF 與 G 是同一種東西嗎?
是的,PF(日規 JIS B0202)與 G(英規 BSPP,ISO 228)指的是同一套平行管牙系統,只是不同國家標準的命名方式不同,規格數字是通用的,可以視為同一種牙規的不同稱呼。台灣現場工程師依過去接觸的設備來源不同,有人習慣講「PF」,有人習慣講「G」,溝通時只要確認雙方指的是同一套系統即可,不需要糾結用詞。
❓ 11. 錐度牙和平行牙,實際上差在哪裡?
錐度牙(PT、NPT)從螺紋起始端到末端,直徑會逐漸縮小,轉入時越轉越緊,靠這個楔緊效果產生密封力;平行牙(G/PF)從頭到尾直徑一致,轉入時不會越轉越緊,密封完全依賴額外加裝的端面墊片或 O 型環,螺紋本身只負責機械固定,不負責密封。判斷方式很簡單:把螺紋平放,用眼睛或卡尺比較起始端與末端的直徑,有明顯縮小就是錐度牙,直徑一致就是平行牙。
❓ 12. 山數(TPI)一樣,但牙型角不同,硬轉進去會發生什麼事?
初期可能因為公差帶重疊而感覺順暢,但隨著轉入深度增加,牙型角造成的接觸面偏差會逐漸放大,最終可能出現三種結果:轉到中段卡死無法繼續、勉強轉到底但鬆動不緊、或者在加力鎖緊時牙頂因應力集中而崩牙剪斷。無論哪一種,都不建議繼續強行操作,一旦感覺轉入手感異常,應立即停止並退出重新檢查,而不是加大力道試圖「轉過去」。
❓ 13. 現場如果真的買到不對的牙口,最快的補救方式是什麼?
立即停止強行鎖入,改用對應的轉接頭(Adapter/Bushing)銜接兩種不同的牙規系統,而不是硬轉或加大力道。轉接頭本身分別對應正確的公母牙規格與密封方式,是排除牙規不合問題最安全、也最快速的現場處理方式,緊急狀況下也建議現場常備幾組常見尺寸的轉接頭,以縮短搶修時間。
❓ 14. 除了 1/2 吋,其他常見尺寸(1/4、3/8、3/4、1 吋)的牙規差異表在哪裡可以查?
本文第一章的完整規格對照表已列出 1/8 吋至 1 吋的 PT、NPT、G 山數與角度數據,1/4 吋與 3/8 吋因為 PT/G 是 19 TPI、NPT 是 18 TPI,山數本身就不同,通常在轉入初期就能察覺不對,誤裝機率相對低於山數剛好相同的 1/2 吋與 3/4 吋。若需要 1 吋以上的大尺寸數據,建議直接向供應商索取對應規格表,或提供接頭量測數據協助確認。
❓ 15. M20×1.5 這種公制螺紋,可以和 PT 1/2 共用轉接頭嗎?
不行,公制螺紋(M 系列)是用毫米標示節距的完全不同系統,與英制管牙(PT、NPT、G)在尺寸標示方式、牙型角、節距上都不相通,需要專用的公制轉英制轉接頭,不能直接套用管牙系統的轉接方案。常見於部分歐系設備與精密儀器面板固定孔,遇到時務必先確認是公制還是英制系統,再決定轉接方案。
❓ 16. 進口設備常見的牙規對照,有沒有簡單的判斷原則?
簡單原則:美系設備(美國、部分東南亞代工品牌)優先假設 NPT;台製、日系設備優先假設 PT;歐系(德、義、法等)設備優先假設 G/BSPP 或公制 M 牙。但這只是初步判斷方向,實際仍應以量測數據或原廠說明書為準,尤其是設備經過多次維修、可能已混雜不同批次零件的老舊機台,更不能單純依產地推測。
❓ 17. 現場工程師常用哪些工具快速判斷牙規?
最常見的是游標卡尺(量大徑)、鋼尺或牙規卡尺(量山數與節距)、以及中心規/牙型角規(比對 55° 或 60° 角度輪廓)。有經驗的工程師也會準備一組已知規格的標準螺紋樣本,用實物比對的方式加速判斷,這些工具成本不高,卻能大幅降低誤裝機率,建議列為維修工具箱的標準配備。
❓ 18. 轉接頭(Bushing/Adapter)選錯會有什麼風險?
轉接頭本身也分推拔牙轉推拔牙、推拔牙轉平行牙等不同組合,如果選錯轉接頭的牙規組合,等於把原本的問題往下游轉移,一樣會出現密封不良或無法鎖緊的狀況。選用轉接頭時,同樣需要先確認兩端要銜接的實際牙規,而不是只看標稱吋數,必要時也應向供應商確認轉接頭本身的密封方式與適用壓力範圍。
❓ 19. 壓力表牙口損壞,常見的原因除了誤裝還有哪些?
除了牙規誤裝造成的崩牙外,常見原因還包括:長期振動導致螺紋鬆動疲勞、拆裝時未使用板手固定表殼直接轉動導致內部機構受力、密封介質選用不當造成螺紋腐蝕、以及超過建議扭力值強行鎖緊等。定期檢查與正確的拆裝方式(可參考本文第八章的安裝拆卸 SOP),可以大幅延長儀表使用壽命,減少非必要的更換頻率。
❓ 20. 昶特ATLANTIS 如何協助客戶避免牙規誤裝?
昶特ATLANTIS 在選型階段就會詢問製程接頭的實際牙規、設備來源與介質條件,並在出廠前針對特殊規格訂單進行牙規複檢與試裝紀錄;同時提供 BV/BV-FY 系列轉接元件,協助既有系統在牙規混用的情況下也能安全銜接。如果不確定手上的接頭規格,也歡迎直接提供照片與量測數據,由昶特工程團隊協助免費判讀,我們累積 31 年處理台灣工廠各式牙規混用情境的經驗,希望能幫助每一位客戶把規格一次對準,不需要反覆試裝。
第七章:延伸閱讀與相關技術資源
牙規判斷只是壓力量測儀表選型的第一步,正確的量程、材質、精度等級同樣關鍵。以下延伸閱讀可協助您建立更完整的選型知識:
- 壓力表怎麼看?基礎讀法 + 種類分類完整指南【台灣製造商 31 年經驗】——從指針判讀到錶徑種類,建立選型的基礎知識框架。
- 壓力錶詢價前要準備哪些資料——牙規只是其中一項,本文提供完整詢價前準備清單,一次列給您,減少反覆確認的時間成本。
- 工業儀表採購規格表範例——標準化採購流程,將牙規、量程、精度等關鍵資訊系統化紀錄,減少來回確認。
- 工業壓力錶為什麼差價超過10倍? 7大關鍵因素完整解析——了解除了牙規之外,還有哪些規格細節會影響儀表報價。
- 壓力錶OEM代工完整注意事項指南——客製牙規、量程與錶徑的完整流程,適合需要特殊規格的採購與工程人員參考。
- 教學醫院急修案例:特殊螺紋——真實現場特殊牙規緊急搶修紀錄,了解特殊規格如何在急迫時效下完成對應。
- 壓力錶選型精靈——線上快速篩選符合您需求的儀表規格,包含牙規、量程、精度等多重條件篩選。
- 壓力錶量程為什麼要選1.5~2倍?31年儀錶工程師的選型黃金法則——牙規對了之後,量程選擇同樣是避免儀表提早損壞的關鍵。
- 隔膜壓力錶不是越貴越好|真正的贏家這樣選——當介質特性複雜時,隔膜座與牙規的搭配選擇同樣重要。
第八章:正確安裝與拆卸標準作業流程(SOP)
就算牙規判斷完全正確,錯誤的安裝與拆卸方式依然可能造成崩牙、洩漏或儀表內部機構損傷。事實上,昶特ATLANTIS 技術團隊在處理客戶退換貨案件時發現,有相當比例的「疑似牙規不合」申訴,追查到最後其實是安裝手法不當所致,例如直接轉動錶頭殼體施力、生料帶纏繞方向錯誤、或是鎖緊力道拿捏不當,這些操作性問題與牙規本身是否吻合是兩件獨立的事,但現場常常被混為一談。以下整理一套可直接張貼於現場的標準作業流程,協助維修人員養成正確習慣,同時也有助於在事後判斷問題根源究竟是規格不合還是操作方式需要調整。
8.1 安裝前準備
- 確認製程接頭牙規與新儀表牙規完全一致(大徑、山數、牙型角、有無錐度四項全部核對)。
- 檢查密封介質:推拔牙準備生料帶或密封膠,平行牙準備對應尺寸與材質的墊片或 O 型環。
- 目視檢查螺紋是否有明顯損傷、毛邊或異物殘留,必要時先清潔牙口。
8.2 安裝步驟
- 推拔牙纏繞生料帶時,建議從牙口末端往起始端方向纏繞,順著鎖入方向纏繞可避免鎖入時生料帶被推擠脫落,纏繞圈數依牙口大小約 3~5 圈為原則,避免過多造成鎖入困難。
- 手動轉入前 2~3 牙,確認沒有卡澀感再使用板手,切勿一開始就用板手強行轉入,避免無法即時察覺牙規不合的異常手感。
- 使用固定扳手夾住儀表本體的六角部位鎖緊,避免直接轉動錶頭殼體,防止內部機構因扭力受損。
- 鎖緊力道以「密封良好且不過度變形墊片」為原則,避免使用超出建議扭力值的加力方式強行鎖緊。
- 平行牙(G)鎖緊後,務必確認端面墊片或 O 型環有確實壓縮貼合,而非只確認螺紋是否轉到底。
8.3 安裝後確認
- 低壓狀態下先進行初步洩漏測試,觀察牙口與端面是否有滲漏現象。
- 逐步升壓至正常工作壓力,持續觀察一段時間確認密封穩定。
- 記錄安裝日期、牙規類型與密封介質批號,作為日後維修與校正的追溯依據。
8.4 拆卸注意事項
- 拆卸前先確認系統已完全洩壓,避免帶壓拆卸造成人員受傷或介質噴濺。
- 同樣使用固定扳手夾住儀表本體六角部位,避免直接扭轉錶頭殼體。
- 拆下的舊墊片、O 型環原則上建議更換新品,不建議重複使用已壓縮變形的密封件。
- 若拆卸時發現牙口已有崩牙或明顯磨損,應更換製程接頭而非勉強繼續使用。
8.5 防爆與高壓場合的額外注意事項
若量測點位於防爆區域或屬於高壓系統,牙規確認的重要性更是加倍。防爆型壓力表的隔爆外殼設計,本身已經過認證測試,若因牙規不合而自行加工牙口或使用不對應的轉接頭,可能破壞原有的防爆認證結構,這是絕對需要避免的做法——防爆區域的儀表更換,務必採購與原認證規格完全相同的牙規與型號,不建議現場自行改裝。高壓系統則建議在鎖緊後,先以低壓緩慢升壓的方式分段測試,而不是直接升壓至工作壓力,透過分段測試觀察是否有微量滲漏,可以在風險較低的階段就發現密封不完全的問題。
第九章:三大標準的歷史背景與國際對照
了解每套標準的歷史脈絡,有助於理解為什麼台灣工廠會同時混用這三套系統,也能在面對陌生設備時,更快猜到它可能來自哪一套標準體系。
9.1 PT/R/BSPT 系統的起源
管用螺紋的概念最早可追溯至十九世紀英國工程師約瑟夫・惠特沃斯(Joseph Whitworth)所制定的惠氏螺紋系統,55° 牙型角正是源自惠氏標準。這套系統後來發展出英制管用推拔螺紋(BSPT),並透過工業技術交流傳入日本,制定為 JIS B0203 標準,代號為 PT(Pipe Taper)。台灣早期工業技術大量承接自日本體系,因此本地機械加工、儀表製造長期沿用 PT 系統,時至今日仍是台灣自製工業儀表最主流的出廠預設規格。
9.2 NPT 系統的起源
美國在十九世紀末由工程師威廉・賽勒斯(William Sellers)主導制定了獨立於惠氏系統之外的美制螺紋標準,牙型角採用 60°,這套系統後續發展為美國管用推拔螺紋標準 NPT,由美國國家標準協會(ANSI)與美國機械工程師學會(ASME)共同維護,正式規範文件為 ANSI/ASME B1.20.1。隨著美國工業設備、泵浦、閥類大量外銷全球,NPT 也成為北美地區與部分依循美規標準產業(如石油、天然氣)最常見的管牙系統。
9.3 G/BSPP/PF 系統的起源
英制管用平行螺紋(BSPP)同樣源自惠氏螺紋體系,但與 BSPT 不同之處在於它從一開始就設計為不帶錐度的平行螺紋,主要用於需要精確定位、且透過端面墊片密封的應用場合,例如儀表面板固定、油壓系統接頭等。國際標準化組織將其納入 ISO 228 規範,日本 JIS 體系則稱為 PF(Parallel Fine 或 Parallel Female 的簡稱慣用法),代號沿用至今,因此台灣現場工程師若聽到「PF 牙」,指的就是與 G 牙相同的平行管牙系統。
9.4 國際標準對照速查表
| 系統俗稱 | 正式標準文件 | 主要發源地 | 牙型角 | 是否帶錐度 |
|---|---|---|---|---|
| PT/R/Rc | JIS B0203、ISO 7-1 | 日本(源自英國惠氏系統) | 55° | 是 |
| NPT | ANSI/ASME B1.20.1 | 美國 | 60° | 是 |
| G/PF/Rp | ISO 228、JIS B0202 | 英國(源自惠氏系統) | 55° | 否(平行) |
| BSPT | BS 21(與 PT/R 系統相容) | 英國 | 55° | 是 |
| NPTF(Dry-Seal) | ANSI/ASME B1.20.3 | 美國 | 60° | 是(牙形加強修整) |
理解這段歷史脈絡後,就能明白為什麼台灣工廠會同時存在三套系統並存的現象——這不是誰的疏忽,而是台灣身為出口導向的製造業重鎮,設備來源橫跨日、美、歐三大工業體系的必然結果。與其期待有一天全世界統一成同一套標準,不如務實地建立起「先量測、再判斷、再採購」的標準作業習慣。
9.5 台灣國家標準(CNS)的對應情形
台灣的國家標準(CNS)在管用螺紋領域,主要參照日本 JIS 體系制定,因此 CNS 規範下的管用螺紋數據與 PT/PF 系統高度一致,這也是台灣公家工程與部分法規要求場合,預設採用 PT 系統的制度性原因之一。不過台灣產業高度國際化,實務採購與工程設計仍會依照個別設備需求彈性採用 NPT 或 G/BSPP 系統,CNS 的角色更多是作為國內公共工程與基礎建設的參考依據,而非強制所有產業一律採用單一系統。
9.6 術語中英日對照表
由於牙規領域的技術文件經常橫跨中文、英文、日文三種語言,以下整理常見術語的對照表,方便查閱原廠英文或日文技術文件時快速對應:
| 中文術語 | 英文對應 | 日文對應 |
|---|---|---|
| 管用推拔螺紋 | Pipe Taper Thread | 管用テーパねじ |
| 管用平行螺紋 | Pipe Parallel Thread | 管用平行ねじ |
| 牙型角 | Thread Angle | ねじ山角度 |
| 每吋牙數 | Threads Per Inch(TPI) | 山数(インチ当たり) |
| 節距 | Pitch | ピッチ |
| 大徑 | Major Diameter | おねじ外径 |
| 公牙(外牙) | Male Thread | おねじ |
| 母牙(內牙) | Female Thread | めねじ |
| 錐度 | Taper | テーパ |
| 密封墊片 | Sealing Gasket | シールガスケット |
| O 型環 | O-Ring | Oリング |
| 生料帶(鐵氟龍膠帶) | PTFE Thread Seal Tape | シールテープ |
| 轉接頭 | Adapter/Bushing | 変換継手 |
| 隔膜座 | Diaphragm Seal | ダイヤフラムシール |
這份對照表特別適合需要與日系或美系原廠工程師溝通、或需要閱讀原廠英文/日文技術手冊的工程人員參考,避免因為術語翻譯落差而造成規格認知上的落差。
第十章:向供應商詢價時,如何一次把規格說清楚
牙規誤裝很多時候並非現場判斷錯誤,而是採購當下沒有把關鍵資訊完整傳達給供應商,導致供應商依照「業界最常見」的預設規格出貨,結果剛好不是客戶現場需要的那一套。以下提供一份可以直接套用的詢價資訊範本,幫助採購與工程人員一次把規格說清楚。
這個問題的根源,往往不是供應商不專業,而是雙方對「規格」的認知標準不同——採購人員以為「1/2 吋」已經說得夠清楚,供應商則依照過去經驗預設最常見的規格出貨,兩邊都沒有錯,只是資訊落差沒有被填補起來。建立一份標準化的詢價範本,正是填補這個落差最直接有效的方式。
10.1 詢價時應提供的完整資訊清單
| 資訊項目 | 範例說明 | 為何重要 |
|---|---|---|
| 牙規類型與尺寸 | 例如「NPT 1/2 公牙」或「量測後確認為 55° 牙型角、帶錐度」 | 避免供應商依預設規格(多數為 PT)出貨 |
| 公牙/母牙方向 | 「儀表需為公牙,銜接管路端的母牙」 | 方向搞反同樣裝不上 |
| 介質種類與溫度 | 「壓縮空氣,常溫」或「工業用蒸汽,180°C」 | 影響墊片材質與儀表內部填充液選擇 |
| 工作壓力與尖峰壓力 | 「正常運轉 8 bar,尖峰可能達 12 bar」 | 影響量程選擇(建議 1.5~2 倍工作壓力) |
| 設備原廠與型號(如有) | 「美國某品牌泵浦,型號 XXX」 | 供應商可依經驗快速比對慣用牙規 |
| 現場舊表照片或樣品 | 附上實物照片或寄送樣品供比對 | 最直接、最不容易出錯的確認方式 |
10.2 一句可以直接套用的詢價文字範本
把這段文字存成常用範本,每次詢價時填入實際數據即可,可以大幅減少因為資訊不完整而來回確認的次數,也讓供應商能一次提供正確規格的報價,縮短整體採購時程。
10.3 跨部門協作:把牙規資訊變成團隊共同資產
牙規誤裝很多時候不是單一個人的疏失,而是資訊沒有在部門之間有效流通。維修現場的老師傅可能知道某台設備的牙規,但這個知識往往只存在他的經驗裡,沒有寫成文件;採購人員收到報修單時,只看到「壓力表故障」幾個字,不知道要問清楚牙規;等到新品送達裝不上,才又回頭追問現場,一來一往耗費的時間往往比直接量測還要長。建議工廠內部建立一份簡單的「量測點規格清單」,將產線位置、設備來源、牙規類型、建議儀表型號整理成共用文件,讓現場、採購、工程三方都能查閱同一份資料,這也是本文第五章案例中,該廠導入標準化流程後能大幅減少報修次數的關鍵做法之一。
結論:牙規對了,才有資格談精度
「1/2 吋牙口裝不上」表面上是一個安裝現場的小麻煩,背後其實是三套完全不同的國際標準——PT、NPT、G——在同一個標稱尺寸上互相重疊、卻互不相容的技術事實。牙型角 55° 或 60°、有沒有錐度、山數是否剛好相同,這幾個變數組合起來,就是每一次「明明寫一樣的尺寸卻裝不上」的答案。
對工程與採購團隊來說,解決這個問題不需要昂貴的設備投資,只需要在採購當下多做三件事:量測接頭實際規格、確認設備原廠來源、把資訊完整提供給供應商。這三件事花不到十分鐘,卻能省下往後可能發生的重複退換貨、緊急停機,甚至安全事故的風險。昶特ATLANTIS 累積 31 年台灣製造經驗,深知牙規問題在現場最真實的樣貌,也因此把牙規確認納入標準選型流程的第一步,而不是等客戶裝不上再來處理。
回顧本文從牙型角、錐度、山數的基本原理,到現場症狀判讀、五步驟判斷法、各系列儀表可選牙規、案例研究、20 個常見問題,一路延伸到標準的歷史背景與詢價溝通範本,核心邏輯其實只有一句話:牙規問題永遠可以用數字解決,不需要靠猜測。無論是資深的儀電工程師,還是剛接手設備維護的新手,只要願意花幾分鐘量測、記錄、核對,就能把「裝不上」這個困擾徹底排除在採購流程之外。
如果您手邊正好有一支「裝不上的 1/2 吋壓力表」,或者正在規劃新產線、不確定該用哪一套牙規標準,歡迎直接與昶特ATLANTIS 技術團隊聯繫,我們可以協助您用量測數據取代猜測,一次把規格對準。

昶特ATLANTIS|台灣工業儀錶製造專家,31 年精密量測經驗